


Kako se nositi sa čestim vibracijama tokom dubokog bušenja šupljina i sve većim brojem otpadnih predmeta?
Bušenje dubokih rupa oduvijek je bilo težak problem u mehaničkoj obradi i obradi kalupa. Prethodno je kolega iz razreda naišao na 48 na kalupu od gumene cijevi × 215 mm duboke rupe, nadam se da ću zapisati jame koje je prešao i pružiti vam pomoć i referencu.
1, Analiza crteža dijelova i planiranje procesa
Analiza crteža delova
Dio kalupa za gumeno crijevo prikazan na slici 1 ima 4 prečnika od 48 × A rupa dubine 215 mm treba da se obradi. Vanjske dimenzije 420 × dvjesto sedamdeset × 250 mm, sa 4 utora na gornjoj, donjoj, lijevoj i desnoj strani. Površina rupe ima stepenice, a sa obje strane su nagnute ravnine kao površina za ugradnju reda.
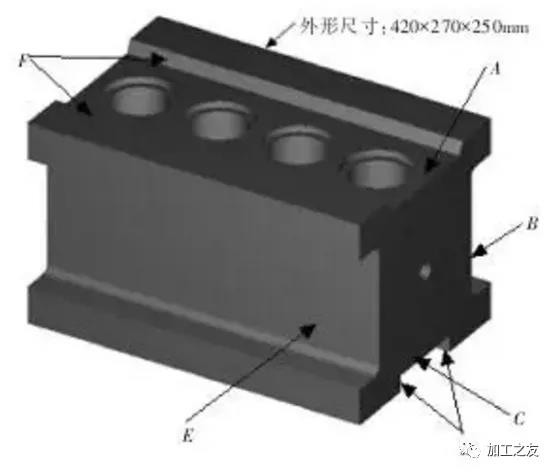 Slika 1 Dijelovi kalupa za gumene cijevi
Dimenzije dijela su prikazane na slici. Procesni zahtjev za ovaj dio je da konus rupe ne smije biti veći od {{0}}.1mm, a vrijednost hrapavosti površine Ra3,2 μm. Tolerancija dimenzija razmaka rupa ne može biti veća od 0.03mm, a okomitost je 0.03mm. Proizvod ovog kalupa je stakleno crijevo, debljine stijenke od samo 0,8 mm. Kupac traži da se ne primi debljina veća od 0,8 mm. Može se reći da što je tanji to bolje, kako bi se uštedjeli troškovi.
U to vrijeme zaista nisam imao povjerenja u tako težak dio. Iako je naša jedinica bila odgovorna samo za obradu rupa za bušenje dubokih šupljina, drugi kupci su mogli surađivati s obradom. Nakon više pokušaja, razvijen je jednostavan i razuman plan obrade.
Planiranje procesa
Jednostavan redoslijed obrade prije bušenja dijelova
Nakon što se gotov materijal vrati, glodalica prvo obrađuje pozicije žljebova na obje strane, kao što je prikazano na slici 1, gdje se B i E prvo hrapave, a zatim rafiniraju, dok se ne postigne broj.
Korak na prednjoj strani obrade je grub, sa marginom od 0.5 mm na jednoj strani, kao što je prikazano na slici 1 u tačkama A i F.
Korak na donjoj površini obrade treba biti hrapav, sa marginom od 0.5 mm na jednoj strani, kao što je prikazano na pozicijama C i D.
Zatim ponovo instalirajte sto za kalibraciju stezaljki, centrirajte je na sve četiri strane, izbušite centar za pozicioniranje i koristite burgije prečnika 10 mm, 24 mm i 35 mm da biste je obrađivali u koracima. Na kraju, koristite svrdlo prečnika 44 mm da ga izbušite i ohrapavite.
Nakon završetka, samljeti do površine i dna velike mašine za mljevenje vode, kao što je prikazano na slici 2, i osigurati paralelnost od 0.03 mm.
Kao što je prikazano na slici 1, 0.3mm dodatak za preciznu mašinsku obradu je rezervisan za brušenje B i E strane.
Referenca za stezanje i pozicioniranje dijelova
Radni komad je direktno stegnut na CNC radnom stolu, sa četiri stopice kalupa čvrsto pričvršćene i kalibrirane s greškom kontroliranom unutar 0.03 mm.
2, CNC obrada dijelova
Analiza crteža delova
Samostalni alat za bušenje: Prvo napravite držač alata za bušenje kao što je prikazano na slici 3, napravljen od 837H materijala. Prvo ga ohrapavi, ostavite 0.5 mm margine, termički ga obradite, a zatim koristite eksternu cilindričnu brusilicu za obradu, sa fokusom na osiguravanje koaksijalnosti. Kupite standardne dijelove za male držače noževa sa umetcima za sječivo 10 × 10 mm, sečivo se lako zamjenjuje, osiguravajući veličinu.
Ugao nagiba ugrađenog malog držača noža je 20 stepena, a obrađuje se rezanjem žicom sa blago zategnutim spojem. Izbušite rupe na držaču alata za bušenje sa M6mm šestougaonim zavrtnjima i zaključajte mali držač alata sa šestougaonim vijcima. Standardni mali držač noža je opremljen oštricama od tvrde legure, sa glavnim uglom odstupanja od 30 stepena i zazornim uglom od 15 stepeni na zadnjoj površini oštrice. Vrh oštrice ima ugao od R0,3~R0,4mm, a kontaktna površina je minimizirana što je više moguće kako bi se spriječile vibracije.

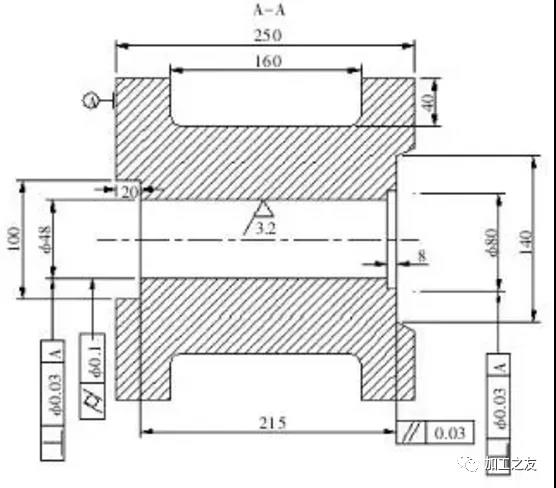 Slika 2 Dijagram veličine dijela
Određivanje plana obrade
Plan obrade rupa 1
Upotreba brzog rezanja žice je najdirektnija i najjednostavnija metoda, bez potrebe za grubim rezanjem. Međutim, zbog prevelike veličine, koja iznosi 215 mm, teško je riješiti problem hlađenja i ispiranja tokom obrade, a žica se lako pokida, što rezultira vrijednostima hrapavosti površine koje ne zadovoljavaju zahtjeve.
Plan obrade rupa 2
Koristeći sporu obradu rezanja žice, zbog dubine rupe, lako je slomiti žicu, ali cijena obrade za svaku rupu je oko 1945 juana, a ukupna cijena rezanja žice za kalup je skoro 7700 juana, daleko prekoračenje obračuna troškova kupca.
Plan obrade rupa 3
CNC vanjska obrada glodanjem, korištenjem izduženog rezača za učitavanje okruglih ili dijamantskih legura reznih čestica, obrada dubokih slojeva. Zbog velike kontaktne površine, zvuk tokom svake obrade pomicanja i povlačenja je vrlo glasan i oštar, što rezultira lošom hrapavosti površine i preciznošću dimenzija. Postoje i povremeni obrnuti žljebovi u sredini, a hrapavost se ne može kontrolisati, daleko od zadovoljavanja standarda.
Plan obrade rupa 4
CNC bušenje se izvodi pomoću modela 850B, koji je pogodan za opšte alatne mašine. Visina Z-ose ovog modela je 500 mm, što može zadovoljiti zahtjeve obrade držača alata za bušenje 230 i dubine rupe radnog predmeta 250 mm. Vrijeme obrade za svaku rupu je samo 2 sata, uz visoku preciznost obrade. Vrijednost hrapavosti površine i tačnost dimenzija zadovoljavaju zahtjeve crteža. Upoređujući cijenu, tačnost obrade i poteškoću obrade, odabire se shema obrade rupa iz sheme 4.
CNC proces bušenja
Poravnanje stezaljke
Na alatnoj mašini zategnite četiri ugla obratka i izravnajte paralelni položaj i nivo radnog komada. Ako prelazi {{0}}.03 mm, ponovo izbrusiti gornji i donji dio obratka, inače je teško osigurati vertikalnost rupe. Toleranciju kalibracione tablice treba kontrolisati unutar 0,02 mm, sa 4 lica podijeljena u središta. Površinu drugog koraka treba koristiti kao nultu površinu za obradu Z-ose i treba imati dovoljno prostora za podizanje alata što je više moguće.
Držač alata za bušenje
Za prvu grubu obradu koristite mjernu karticu da izmjerite veličinu oštrice za bušenje koja je veća od velikog držača alata. Rezervirajte oko {{0}}.5 mm na jednoj strani za grubu obradu kako biste olakšali polupreciznu obradu. Glavni ugao odstupanja noža za bušenje je 30 stepena, zazorni ugao zadnje površine noža je 15 stepeni, a zaobljeni ugao vrha noža je R0,3~R0,4mm. Pokušajte smanjiti kontaktnu površinu i naprezanje što je više moguće kako biste spriječili vibracije da izazovu inverziju. Površina vrha alata za bušenje na radnom komadu je nula.
Dosadan program
Format instrukcije G76X_ Y_ Z_ R_ Q_ P_ F_;, G76 je preciznost instrukcija za bušenje, sa koordinatama X/Y/Z rupa. P predstavlja pauzu na dnu rupe, a Q predstavlja pomak pauze nakon što je alat obrađen. Prilikom podizanja alata važno je izbjeći grebanje obrađene strane.
Gruba podešavanja parametara obrade
Brzina S je 120 o/min, protok F je 80 mm/min, količina rezanja je 1,0 mm, a ulje za sečenje je rashladna tečnost. Tečnost ulja mora biti dobra i hlađenje je na mjestu.
Postavke parametara poluprecizne obrade
Nakon što je gruba obrada završena, izvršite brojanje i pregled kartica. Veličina duboke unutrašnje rupe može se izmeriti pomoću unutrašnjeg merača za rupe, koji obično ima određeni stepen suženja. Brzina S je 110 o/min, pomak F je 70 mm/min, a količina rezanja je 0,6 mm. Ulje za rezanje je rashladna tečnost, a fluidnost ulja mora biti dobra. Hlađenje na mjestu kako bi se osigurala hrapavost precizne obrade.
Postavke parametara precizne obrade
Obradite svaku rupu novom oštricom, sa brzinom S od 100 okretaja u minuti i brzinom od 60 mm u minuti. Izmjerite položaj oštrice mikrometrom i zaključajte mali držač alata za obradu. Pokušajte prvo izbušiti, jer postoji korak od 15 mm na gornjoj površini obratka dok veličina ne ispuni zahtjeve za crtež.
3, Programiranje
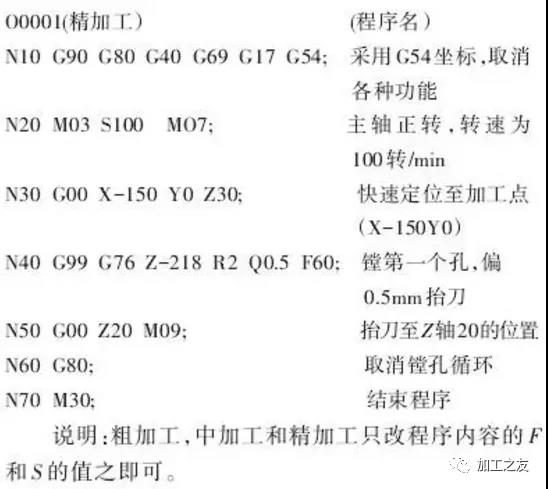
Objašnjenje: Gruba obrada, srednja obrada i precizna obrada trebaju samo promijeniti vrijednosti F i S u sadržaju programa.
Ovaj plan obrade je prošao kroz nekoliko poboljšanja na licu mjesta, počevši od plana obrade glodanjem oblika. Tokom procesa, alat se mora podizati više puta da bi se zamenile čestice rezanja. Vrijeme obrade za svaku rupu je oko 4 sata, a vrijednost hrapavosti obrađene rupe je velika glavobolja za kupce. Kao rezultat toga, stroju je potreban dan da uštedi kalupno poliranje rupe u drugom procesu, a zaobljenost polirane kružne rupe je još uvijek nekvalifikovana.
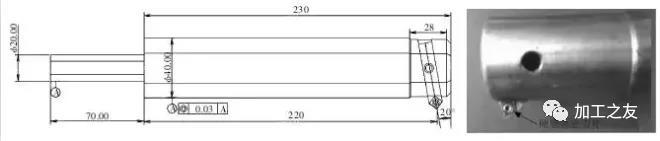
Slika 3 Držač alata za bušenje
Upotreba bušilice uglavnom uključuje podešavanje dva parametra posmaka i brzine. Normalni proračun brzine dodavanja je Vc=π DN/1000. Nakon višestruke obrade na licu mjesta i kontinuiranog poboljšanja, konačni sažetak je da je brzina precizne obrade S 100 o/min, a pomak F je 60 mm/min. Iako su rezultati jednostavni i zahtijevaju mnogo truda, zaključeno je da se srednja/poluprecizna obrada i precizna obrada mogu završiti po jednom, a ukupno vrijeme obrade za svaku rupu je unutar 2 sata. Vrijednosti cilindričnosti i hrapavosti se poklapaju standarde, smanjujući vrijeme sekundarne obrade kupaca, istinski poboljšavajući efikasnost proizvodnje i primajući pohvale od kupaca.
Iako je ovaj konačni plan obrade dosadnih mašina jednostavan, proces zaista nije lak. Bez ikakvih detalja, učinak strojne obrade može biti drugačiji. Najveća briga za bušenje dubokih rupa je strah od vibracija tokom procesa obrade, što može uzrokovati pretjeranu silu i rezultirati obrnutim kopčama, a radni komad će biti odbačen. Stoga, u smislu odabira oštrica, mjera opreza i drugih postavki parametara obrade, nadamo se da ćemo pružiti neke referentne i preventivne mjere.


