Analiza strukture tokarskog alata i ključne tačke brušenja sečiva
Tokom procesa rezanja, usled intenzivnog trenja i toplote rezanja na prednjoj i zadnjoj površini alata za struganje, rezna ivica alata za struganje će se otupiti i izgubiti sposobnost rezanja. Samo brušenjem može se vratiti oštrina rezne ivice i ispravan ugao okretanja.
Stoga, strugači ne samo da moraju razumjeti princip rezanja i odabrati odgovarajući ugao alata za struganje, već moraju i vješto ovladati vještinama oštrenja alata za struganje. U nastavku, dozvolite mi da vam predstavim neka iskustva oštrenja noževa automobila!
1, Sastav alata za struganje
Alat za struganje se sastoji od dva dijela: rezne glave i reznog tijela. Glava alata se koristi za rezanje, a tijelo alata za ugradnju. Oštrica se uglavnom sastoji od tri strane, dvije ivice i jednog vrha.
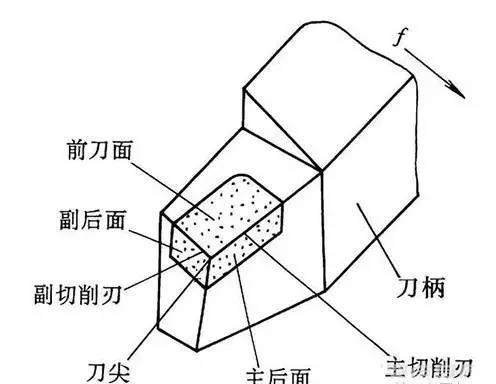
Prednja površina oštrice je površina kroz koju strugotina struji.
Glavna stražnja rezna površina je površina suprotna površini rezanja radnog komada.
Sekundarna stražnja površina rezanja je površina suprotna od obrađene površine obratka.
Glavna rezna ivica je presek prednje i zadnje rezne površine, odgovorna za glavni rad rezanja.
Pomoćna rezna ivica je linija presjeka između prednje rezne površine i pomoćne stražnje rezne površine, odgovorna je za malu količinu rada rezanja i igra određenu ulogu poliranja
Rezna ivica je presek glavne rezne ivice i sekundarne rezne ivice, obično mali prelazni luk.
2, Formalna struktura alata za struganje
Najčešće korišteni strukturni oblici alata za tokarenje uključuju sljedeća dva:
(1) Integralni alat za struganje
Rezni dio rezne glave dobiva se brušenjem oštrice, a materijal cjelokupnog alata za struganje je uglavnom izrađen od brzoreznog čelika koji se uglavnom koristi za rezanje niskim brzinama.
(2) Alat za zavarivanje
Zavarite oštricu od tvrde legure na reznu ivicu, a različite vrste alata za struganje mogu koristiti oštrice različitih oblika. Zavareni alati za struganje od tvrde legure mogu se koristiti za brzo sečenje.
3, Glavni uglovi i funkcije alata za okretanje
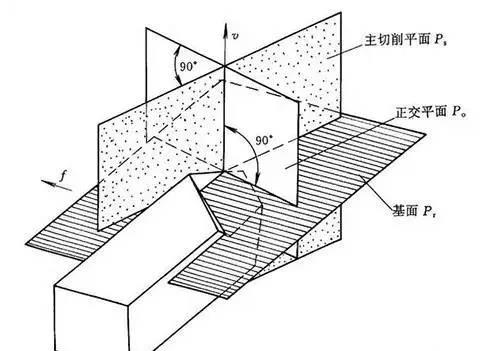
Glavni uglovi alata za struganje su prednji ugao ({{0}}), zadnji ugao (0), glavni ugao devijacije (Kr), sekundarni ugao odstupanja (Kr) i ugao nagiba sečiva (λ s) . Za određivanje kuta alata za tokarenje potrebno je uspostaviti tri koordinatne ravnine: reznu ravninu, ravan osnove i glavni profil. Za tokarenje, ako se ne uzme u obzir uticaj ugradnje alata i kretanja rezanja, ravnina rezanja se može smatrati vertikalnom ravninom; Osnovna ravan je horizontalna ravan; Kada je glavna rezna ivica horizontalna, profil okomit na glavnu reznu ivicu je glavni profil.
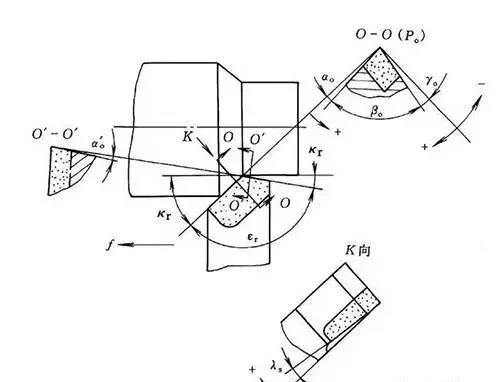
(1) Prednji rog 0 mjeren u glavnom profilu je ugao između prednje rezne površine i osnovne površine. Njegova funkcija je da oštricu učini oštrim i olakša rezanje. Ali prednji ugao ne bi trebao biti prevelik, inače će oslabiti snagu oštrice i biti sklon trošenju, pa čak i kolapsu. Prilikom obrade plastičnih materijala, mogu se odabrati veći prednji uglovi, kao što je korištenje alata za struganje od tvrde legure za rezanje čeličnih dijelova 0=10-20, obrada krhkih materijala, prednji ugao alata za struganje 0 bi trebao biti veći od grube obrade kako bi olakšavaju oštre rubove rezanja i smanjuju hrapavost radnog komada.
(2) Stražnji ugao 0 se mjeri u glavnom dijelu i predstavlja ugao između glavne stražnje strane i ravni sečenja. Njegova funkcija je da smanji trenje između glavne stražnje strane i obratka tokom okretanja, obično uzimajući 0=6 stepen ~12 stepeni, uzimajući malu vrijednost za grubo okretanje i veliku vrijednost za fino okretanje.
(3) Glavni ugao odstupanja Kr mjeri se u osnovnoj ravni, što je ugao između projekcije glavne rezne ivice na osnovnu ravninu i smjera pomaka. Njegova funkcija je da:
1) Dužina glavne rezne ivice koja učestvuje u rezanju može se promeniti, što utiče na vek trajanja alata.
2) Utječe na veličinu radijalne sile rezanja.
Mali glavni ugao odstupanja može povećati dužinu glavne rezne ivice koja učestvuje u rezanju, što rezultira boljim odvođenjem toplote i korisno za produžavanje radnog veka alata. Međutim, pri obradi vitkih osovina, krutost radnog predmeta je nedovoljna, a mali glavni ugao odstupanja će povećati radijalnu silu koju alat vrši na radni komad, koji je sklon savijanju i vibracijama. Stoga treba odabrati veći glavni ugao odstupanja.
Uobičajeni glavni uglovi odstupanja za alate za struganje uključuju 45 stepeni, 60 stepeni, 75 stepeni, 90 stepeni, među kojima je 45 stepeni češći.
(4) Sekundarni ugao otklona Kr se mjeri u osnovnoj ravni i predstavlja ugao između projekcije sekundarne rezne ivice na osnovnu ravninu i suprotnog smera pomaka. Njegova glavna funkcija je da smanji trenje između sekundarne rezne ivice i obrađene površine, kako bi se poboljšala hrapavost obrađene površine.
Pod uslovima jednake dubine rezanja ap, brzine pomaka f i glavnog ugla odstupanja Kr, smanjenjem sekundarnog ugla odstupanja Kr može se smanjiti zaostala površina nakon okretanja, čime se smanjuje hrapavost površine. Općenito, odabire se Kr=5 stepen do 15 stepeni.
(5) Ugao nagiba sečiva u λ S meren u ravni sečenja je ugao između glavne rezne ivice i osnovne površine. Njegova glavna funkcija je kontrola smjera strujanja strugotine. Glavna rezna ivica je paralelna sa osnovnom ravninom, λ S=0; Vrh oštrice je na najnižoj tački glavne rezne ivice, λ Kada je s negativan, jačina vrha alata se povećava, a strugotine teku prema obrađenoj površini radi grube obrade; Vrh sečiva je u najvišoj tački glavne rezne ivice, λ S je pozitivna vrednost, jačina vrha alata je oslabljena, a strugotine otiču prema površini koja se obrađuje, koja se koristi za preciznu obradu. Ugao nagiba okretne oštrice λ s. Općenito se bira između -5 stepena -+5 stepena .
4, Brušenje alata za struganje
Nakon što je alat za struganje tup, mora se naoštriti kako bi se vratio razumni oblik i ugao. Alati za struganje se obično oštri na mašini za brušenje. Bijeli aluminijski brusni točak se koristi za brušenje alata za okretanje brzog čelika, a zeleni brusni točak od silicijum karbida koristi se za brušenje alata za struganje od tvrde legure.
Prilikom ponovnog brušenja alata za struganje, često je potrebno brusiti odgovarajuću reznu površinu na osnovu istrošenosti alata. Opšti redosled brušenja rezne ivice alata za struganje je: brušenje zadnje površine noža → brušenje sekundarne površine noža → brušenje prednje površine noža → brušenje luka vrha alata. Nakon brušenja rezne ivice alata za struganje, svaku reznu površinu također treba fino izbrusiti uljnim kamenom. Ovo može učinkovito poboljšati vijek trajanja alata za struganje i smanjiti hrapavost površine radnog komada.
Koraci za brušenje rezne ivice alata za struganje su sljedeći:
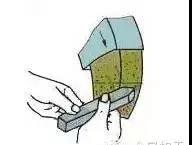
Izbrusiti glavnu i stražnju reznu površinu, istovremeno brusiti glavni ugao odstupanja i glavni stražnji ugao, kao što je prikazano na slici (a);
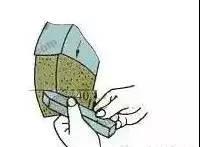
Izbrusiti zadnju ivicu sekundarne oštrice i istovremeno izbrusiti sekundarni pomak i sekundarni zadnji ugao, kao što je prikazano u (b) gore;
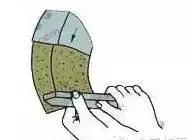
Izbrusiti prednji i istovremeno izbrusiti prednji ugao, kao što je prikazano u (c) gore;
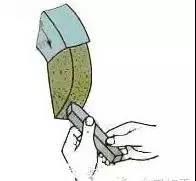
Izbrusiti svaku površinu i vrh oštrice, kao što je prikazano u (d) gore.
Stav i način oštrenja alata za struganje su:
Ljudi stoje sa strane brusne ploče kako bi spriječili da fragmenti izlete van i ozlijede ljude kada se brusni točak pokvari;
Oslobodite razmak između dvije ruke koje drže nož, stegnite struk s oba lakta kako biste smanjili podrhtavanje tokom oštrenja;
Prilikom brušenja glavne i pomoćne stražnje rezne površine, alat za okretanje treba postaviti u vodoravni centar brusne ploče, sa vrhom alata blago nagnutim prema gore za oko 3 stepena ~8 stepeni. Nakon što alat za okretanje dođe u kontakt s brusnim točkom, trebao bi se kretati vodoravno u lijevom i desnom smjeru. Kada alat za okretanje napusti brusni točak, potrebno ga je podići prema gore kako bi se spriječilo da se naoštreno sječivo ošteti brusnim točkom;
Prilikom brušenja površine oštrice, ugao pod kojim rep oštrice odstupa ulijevo za jedan glavni ugao odstupanja; Prilikom brušenja zadnje strane para, ugao pod kojim rep držača alata odstupa udesno za jedan bočni ugao odstupanja;
Prilikom brušenja zakrivljene ivice reznog alata, to se obično radi tako što se prednji kraj reznog alata drži lijevom rukom kao oslonac, a zadnji kraj reznog alata se okreće desnom rukom.
Prilikom brušenja alata za struganje potrebno je poduzeti sljedeće mjere opreza:
(1) Prilikom brušenja oštrice, držite alat za okretanje objema rukama i postavite držač alata na oslonac, tako da zahvaćena površina lagano prianja za brusni točak. Nemojte primjenjivati preveliku silu kako biste izbjegli prignječenje brusne ploče i nesreće.
(2) Naoštreni alat za struganje treba pomicati lijevo i desno po obodnoj površini brusne ploče kako bi se osiguralo ravnomjerno trošenje brusne ploče bez ostavljanja žljebova. Izbjegavajte grubo brušenje alata za struganje s obje strane brusnog kotača, koje može uzrokovati ljuljanje, skakanje ili čak lomljenje brusne ploče pod silom.
(3) Kada se oštrica zagrije, treba je ohladiti vodom kako bi se spriječilo žarenje i omekšavanje oštrice zbog prevelikog porasta temperature. Prilikom brušenja alata za struganje od tvrde legure, rezna ivica se ne smije natopiti vodom kako bi se izbjegle pukotine nastale brzim hlađenjem oštrice.
(4) Nemojte stajati na prednjoj strani brusnog točka da biste oštrili alat za okretanje, kako biste spriječili ozljede operatera kada se brusni točak pokvari.
5, Uobičajene vrste i upotreba alata za struganje
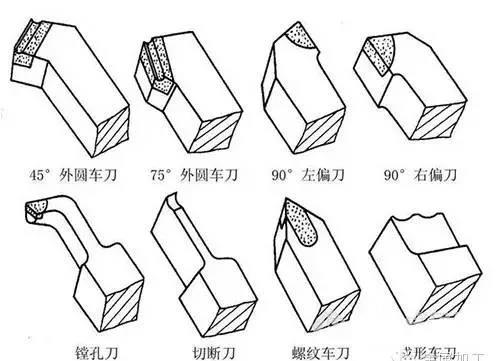
Alati za struganje mogu se podijeliti na cilindrične alate za struganje, alate za struganje na čeonoj strani, alate za rezanje, alate za bušenje, alate za struganje za oblikovanje i alate za struganje s uzorkom prema njihovoj namjeni.
(a) Alat za okretanje za 90 stepeni (izvan centra)
(b) alat za okretanje za 45 stepeni (alat za okretanje laktom)
(c) Nož za rezanje
(d) Rezač za bušenje
(e) Formirani alat za struganje
(f) Alat za okretanje navoja
(g) Alati za struganje od tvrde legure bez brušenja