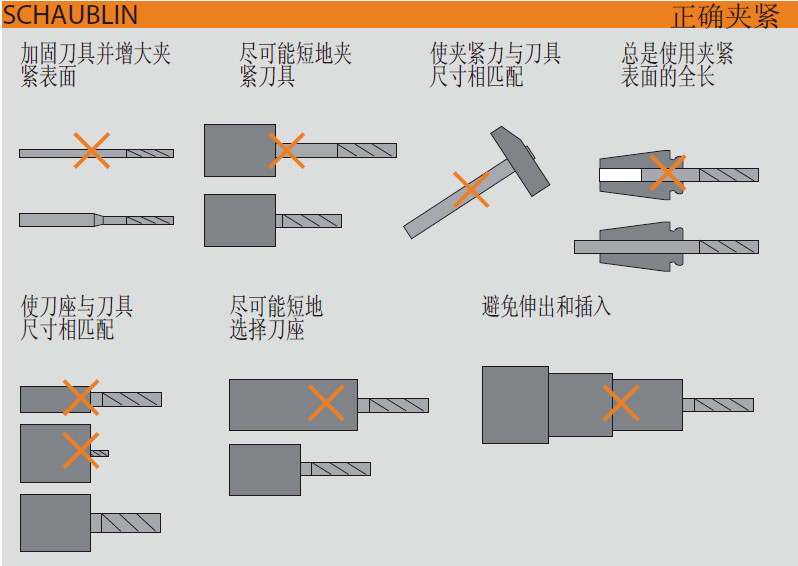
Koji su zahtjevi za rezne alate i držače alata u brzom glodanju?
Rezanje velike brzine (HSM) je važna tehnologija koja se široko koristi u modernoj tehnologiji glodanja. Primjenom HSM tehnologije glodanja, ne samo da se mogu glodati različiti meki i tvrdi materijali, već se može postići i odlična preciznost obradaka. Ovaj članak uvodi zahtjeve HSM-a za rezne alate i držače alata.
1, HSM-ovi zahtjevi za alate za rezanje
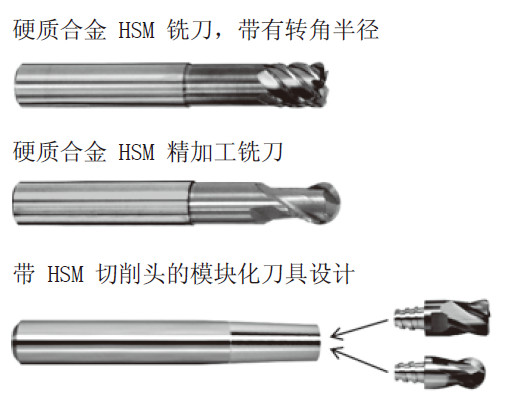
1. Geometrijski oblik
Vibracije alata direktno utiču na kvalitet površine dobijen tokom obrade. Stoga je izuzetno važno održavati ujednačenu silu rezanja na alatu tokom HSM precizne obrade kako bi se izbjeglo izazivanje vibracija alata.
Utjecaj susjednih geometrijskih karakteristika reznih alata na silu rezanja:
1) Dobra koncentričnost pogoduje ravnomernoj raspodeli opterećenja na reznoj ivici;
2) Veće preklapanje reznih ivica je korisno za dobijanje ujednačenih karakteristika sile rezanja (veći ugao spirale i broj žljebova);
3) Kratka dužina rezanja je korisna za postizanje bolje krutosti (u odnosu na strmi zid alatne mašine, prečnik osovine je neznatno smanjen);
4) Stanje poprečnog presjeka jezgre je najbolje, a koncentracija naprezanja na žljebu je najmanja.
HSM se može koristiti za obradu materijala visoke čvrstoće, što znači da se otpornost na deformaciju povećava s povećanjem tvrdoće materijala koji se obrađuje. Povećanje opterećenja na reznoj ivici zahteva stabilan dizajn geometrijskog oblika rezne ivice. Međutim, pod uvjetima velike brzine rezanja, više topline trenja će se generirati u slobodnom području površine radnog komada, što znači da se kut zazora alata mora smanjiti. Stoga se povećanje stabilnosti rezne ivice može postići samo smanjenjem ugla nagiba. U slučajevima kada je materijal vrlo tvrd, a materijal alata lomljiv, može čak rezultirati negativnim uglovima.
Precizno usklađeni polumjer je brušen na vrhu rezne ivice kako bi se izbjeglo dostizanje usijanog stanja ili lokalni lom rezne ivice kada se naglo zagrije.
Ako je potrebna visoka preciznost za oblik obratka koji se obrađuje, sferni polumjer preciznog alata za obradu koji se koristi ima direktan utjecaj na točnost oblika radnog komada koji se obrađuje. Stoga je kao osnovni uslov vrlo važno koristiti alate sa vrlo strogim tolerancijama radijusa (unutar mikrometarskog opsega) u procesu preciznog obrađivanja vrlo preciznih dijelova.
2. Materijali i premazi
Materijal alata mora biti tvrđi od materijala koji se obrađuje. Što je veća razlika u tvrdoći između materijala obratka i materijala alata, to je manje habanje alata i duži vijek trajanja alata. Budući da je lokalna temperatura vrlo visoka, također je potrebno osigurati da materijal alata ima antioksidativna svojstva.
Velike fluktuacije termičkog opterećenja i zahtjevi za otpornošću na oksidaciju materijala alata na kraju zahtijevaju premazivanje na fino zrnatim tijelima alata od volfram karbida.
Sistemi premaza koji su isprobani i testirani, kao što su TiN, TiCN i TiAlCN, brzo su dostigli svoje granice u HSM obradi. Zbog toga je razvijen višekomponentni sistem premaza koji je baziran na visokom nitridu aluminijuma i kombinovan sa drugim elementima kao što su itrijum, vanadijum ili tantal. Korištenjem nanoslojnih struktura, CBN-a i PKD-a, također se mogu postići veće performanse.
2, HSM zahtjevi za držače alata
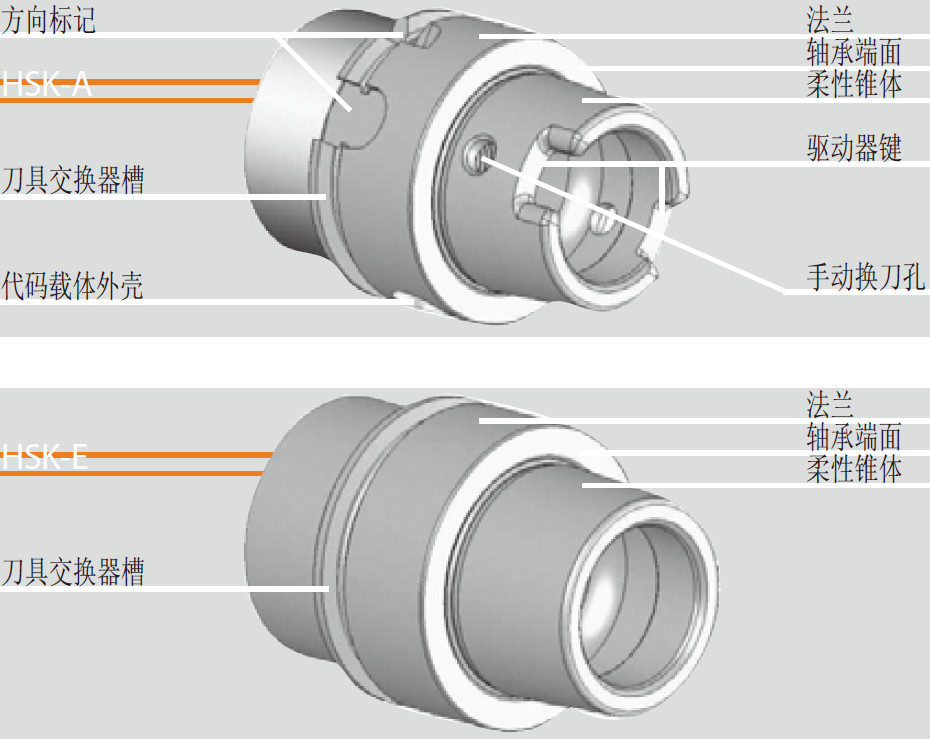
Zbog velike brzine vretena potrebne za HSM obradu, najbolje je koristiti HSK-A i HSK-E sisteme držača alata. Zbog ugradnje prirubnice držača noža na glavu vretena, držač noža ima jasnu mehaničku potporu u Z smjeru, tako da se neće uvlačiti u vreteno zbog povećane centrifugalne sile pri većim brzinama.
Fundamentalna greška se možda dogodila tokom pripremne faze obrade, što onemogućava postizanje malih vibracija i sigurnu kontrolu procesa. Da bi se postigla stabilna HSM obrada, ključno je balansirati alat i uređaj držača alata prema zahtjevima i provjeriti njihovu koaksijalnost. Također je potrebno uzeti u obzir ograničenje brzine rotacije vezano za neuravnoteženu masu.
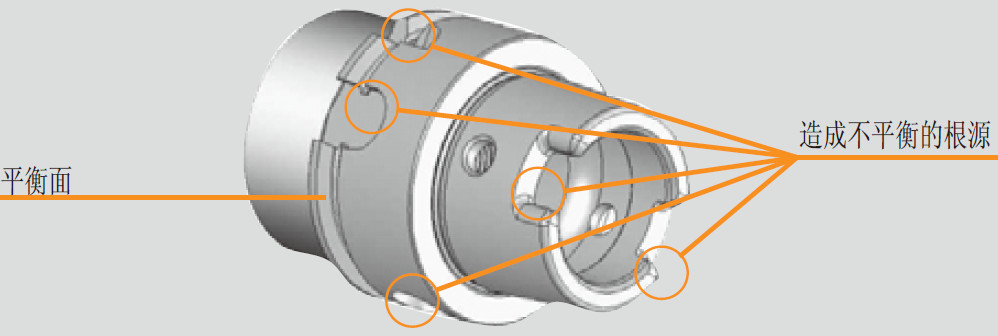
Neuravnoteženi ili nekoncentrični rotirajući sistemi alata rezultirat će:
1) Veoma loš kvalitet površine
2) Veoma nizak vijek trajanja alata
3) Loša stabilnost i sigurnost obrade
4) Moguće oštećenje vretena za glodanje
Neravnoteža i odstupanje od idealne koncentričnosti uzrokovano iznenadnim promjenama tokom obrade jasno je prikazano na šematskom dijagramu ispod:
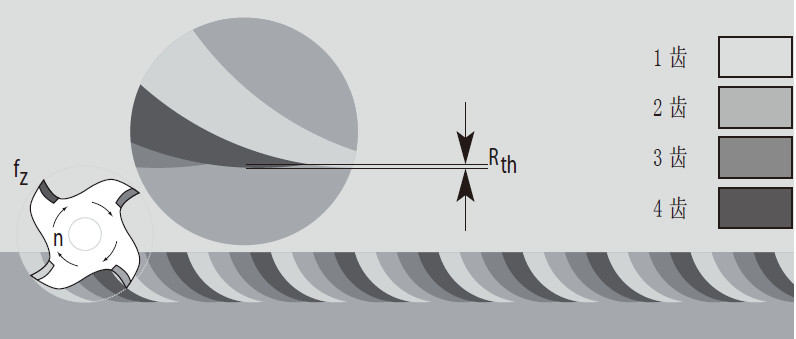
Nema odstupanja u odnosu na savršenu koncentričnost: manja teorijska hrapavost
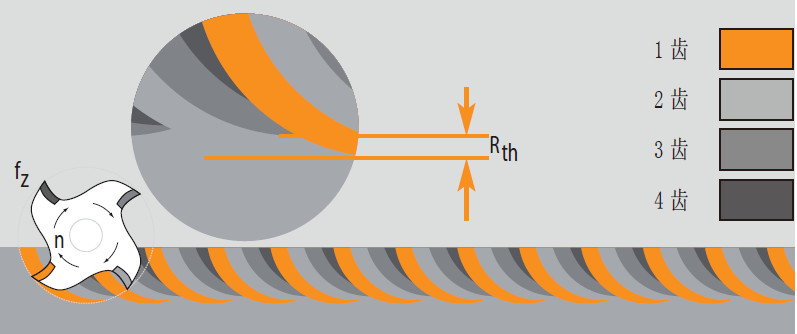
Odstupanje od savršene koncentričnosti: veća teorijska hrapavost
Balansirana masa ima značajan uticaj na dinamičke performanse čitavog rotacionog sistema.
Neravnoteža je ekvivalentna rotaciji ekscentričnog objekta. Ovaj ekscentrični objekt može uzrokovati centrifugalnu silu, koja raste s kvadratnom vrijednošću brzine rotacije. To znači da je centrifugalna sila uzrokovana istom neravnotežom na vretenu sa brzinom od 42000 o/min 441 puta veća od vretena sa brzinom od 2000 o/min (212=441). Stoga, neravnoteža uređaja držača alata u brzoj obradi ima posebno očite negativne posljedice.
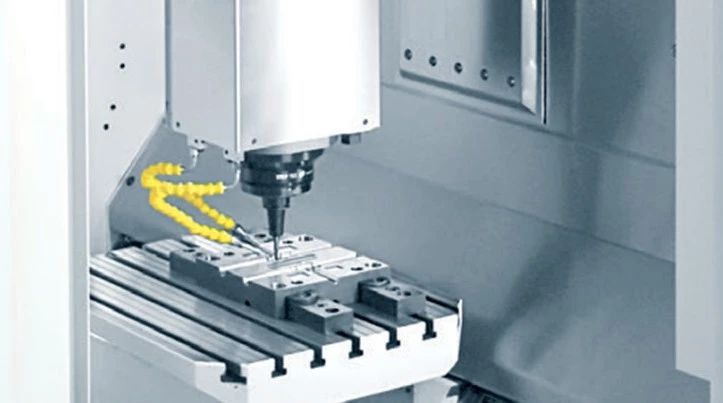
Primjenom tehnologije stezanja alata u HSM-u možete koristiti držač alata sa sljedećim stavkama:
Chuck
Redukcioni zglob
Ne preporučuje se korištenje alternativnih sistema kao što su Weldon konektori jer imaju očigledne nedostatke u HSM obradi.
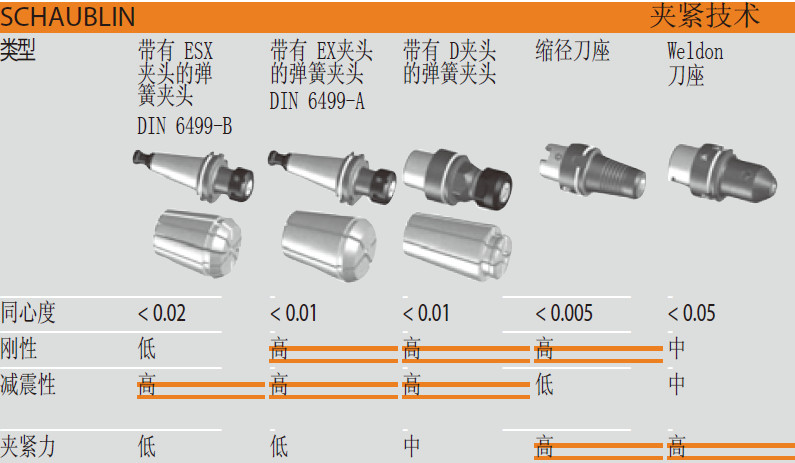
Zbog odličnih karakteristika prigušenja držača alata sa steznom glavom, može donijeti dobre rezultate u procesu grube obrade. Stoga, zajedno sa spojem smanjenog promjera, može postići izuzetno visoku krutost i tačnost ponovljivosti. Ovo je ključno za postizanje savršene površine radnog komada. Upotreba spojeva smanjenog promjera omogućava postizanje vrlo precizne koncentričnosti (odstupanje manje od 0.003 mm) i značajnog prijenosa obrtnog momenta.
Projektna struktura različitih držača alata smanjenog promjera: prijenos obrtnog momenta ovisi o konstrukcijskoj strukturi opreme za stezanje; Strukture dizajna mogu se značajno razlikovati.