


Efikasna metoda obrade složenih dubokih rupa!
Kompleksna obrada dubokih rupa postaje sve izazovnija. Dijelovi često zahtijevaju dodatne karakteristike, kao što su vrlo male završne obrade rupa, unutrašnje komore, promjene u otvoru, konture, žljebovi, navoji i promjena smjera rupa. Za efikasno dobijanje takvih rupa sa malim tolerancijama, ne samo da je potrebno veliko iskustvo i resursi za istraživanje i razvoj, već i inženjerske sposobnosti, mogućnosti primene i značajno učešće kupaca.
Obrada dubokih rupa (DHM)
To je vrsta polja obrade kojim dominiraju rezni alati dizajnirani posebno za postojeće primjene. Mnoge različite industrije uključuju mašinsku obradu dubokih rupa, ali najšire korištene su energetska i svemirska industrija. U početku, određene karakteristike dijelova dubokih rupa mogu izgledati nemoguće formirati, ali nestandardna rješenja alata dizajnirana od strane stručnjaka ne samo da rješavaju procesne probleme, već i osiguravaju da se oni u određenoj mjeri izvode sa visokom efikasnošću i karakteristikama bez grešaka.
Sve veća potražnja za složenim rupama i hitna potreba za skraćivanjem vremena obrade promovirali su razvoj moderne tehnologije obrade dubokih rupa. Decenijama je bušenje dubokog rupa bila efikasna metoda obrade pomoću alata za rezanje od tvrde legure, ali je počelo da se pojavljuje usko grlo bušenja donje rupe.
Danas se uspeh u ovoj oblasti obrade obično zasniva na mešavini standardnih i specijalizovanih komponenti alata, koji imaju iskustvo u projektovanju specijalizovanih alata za mašinsku obradu dubokih rupa. Ovi alati su opremljeni proširenim visoko preciznim držačima alata, potpornim funkcijama i integriranim razvrtačima, u kombinaciji s najnovijim materijalima za žljebove i oštrice, kao i efikasnom kontrolom rashladnog sredstva i strugotine, kako bi se postigli traženi visokokvalitetni rezultati uz najviše stopa penetracije i sigurnost obrade.

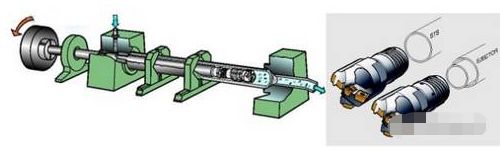
Slika 1
Dijelovi koji zaustavljaju obradu dubokih rupa na slici 1 najprije zahtijevaju bušenje vrlo dubokih rupa, a zatim često uključuju različite složene strojne obrade. Uspjeh obrade dubokih rupa obično se temelji na kombinaciji standarda primjene i uobičajenih komponenti alata, koje imaju iskustvo u dizajniranju nestandardnih alata. Ova vrsta nestandardnog alata na bazi T-Max 424.10 svrdla je dio jednocijevne primjene.
U bušenju dubokih rupa, rupe malog prečnika ispod 1 mm se obrađuju mašinski pomoću bušilica od tvrde legure. Međutim, za rupe od 15 mm i više, uglavnom se koriste burgije za ivice za zavarivanje, dok se za rupe od 25 mm i više koriste podesiva burgija sa oštricom za visoko efikasno bušenje. Moderna tehnologija sečiva sa indeksiranjem i sistemi cevi za bušenje takođe pružaju nove mogućnosti za specijalizovane alate za sečenje za mašinsku obradu dubokih rupa.
Kada dubina rupe premašuje 10 puta otvor blende, obrađena rupa se općenito smatra vrlo dubokom. Kada dubina rupe dostigne 300 puta veću od prečnika, potrebne su specijalizovane tehnike i jedno- ili dvocevni sistemi se mogu koristiti za bušenje. U dugom procesu mašinske obrade do dna ovih rupa, potrebni su specijalizovani mehanizmi kretanja, konfiguracije alata i ispravne rezne ivice da bi se završila obrada unutrašnje komore, žljebova, navoja i šupljina. Tehnologija potpornih ploča je još jedno važno polje, a takođe je ključno u bušenju dubokih rupa. Sada, kao dio tehnologije obrade dubokih rupa, postigao je značajan napredak. Ovo uključuje kvalifikovane alate za rezanje koji su prikladni za ovu oblast i mogu pružiti veće performanse.
Slika 2
U obradi dubokih rupa, rupe malog prečnika ispod 1 mm se obrađuju pomoću bušilica od tvrde legure. Međutim, za rupe od 15 mm i više, obično se koriste burgije za ivice za zavarivanje, dok se za rupe od 25 mm i više koriste burgije sa indeksiranim nožem za efikasno izvođenje ovih procesa u jednocevnim i ejektorskim dvocevnim sistemima. Sandvik Keleman Globalni centar za obradu dubokih rupa može pružiti resurse za razvoj, dizajn i testiranje za razvoj procesa dijelova u industriji. Osim malih aplikacija, centar također blisko sarađuje s mnogim industrijama koje zahtijevaju veću proizvodnju dijelova i dodiruju mali broj visokokvalitetnih rupa, kao što su izmjenjivači topline i čelične gredice.
Mogućnosti zanata
Trenutni proizvodni zahtjevi zahtijevaju rješenje za obradu dubokih rupa koje je potpuno drugačije od onog za bušenje dubokih rupa (koje se obično izvodi na drugim alatnim mašinama za naknadne procese bušenja s jednom oštricom). Čak i na mašinama za više zadataka, ova metoda je potrebna za jedno stezanje. Na primjer, kada se obrađuje rupa duboka nekoliko metara, njen otvor je oko 100 mm, a jedan kraj mora imati navoj, a unutrašnja komora koja prodire u rupu mora imati veći prečnik. Obično, kada je bušenje završeno, ove karakteristike se dodaju rupi kroz proces bušenja nakon premještanja dijela na strug. Danas obrada dubokih rupa kombinuje sposobnost reznog alata da izvrši naknadne procese, i nema ograničenja za podešavanje alatnih mašina. Ova nova tehnologija alata je zapravo proširila svoje operativne mogućnosti, omogućavajući efikasniju obradu ovih zahtjevnih karakteristika unutar manjeg raspona ograničenja.
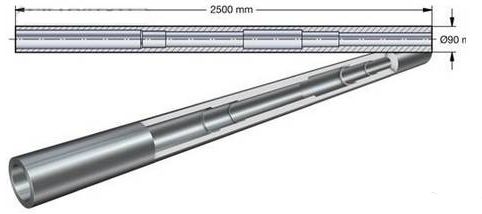
Primjer korištenja tehnologije obrade dubokih rupa za efikasnu mašinsku obradu jesu dijelovi za istraživanje nafte. Ovaj tip dijela je dugačak oko 2,5 m i ima neke složene karakteristike sa malim tolerancijama. Kako bi se postigle male tolerancije i odlična završna obrada, rješenje alata prvo uključuje bušenje rupa promjera 90 mm, a zatim korištenje plutajućeg razvrtača za preciznu obradu. Zatim je na dubini od 1,5 m rupa promjera 115 mm proširena i razvrtana. Druga pregrada ulazi u rupu otprilike na pola puta, a zatim se također širi i razvrta te obrađuje kroz skošenje. Konačno, izvedite bušenje i razvrtanje kako biste formirali dvije unutrašnje komore sa kosinama (također razvrtanim do gotove veličine).
Uobičajeni alati za mašinsku obradu dubokih rupa u globalnom centru za mašinsku obradu dubokih rupa donose nestandardna rešenja za odlaganje delova u ovoj energetskoj industriji. Vrijeme rezanja je produženo sa preko 30 sati na 7 i po sati. Ovaj nestandardni plan odlaganja alata može osigurati potrebnu malu toleranciju i svjetlinu površine kroz relativno složenu rupu. Proces uključuje jedno duboko bušenje rupe i korištenje plutajućeg razvrtača za zaustavljanje precizne obrade. Nakon toga, dostižući dubinu od 1,5 m, zaustavite širenje i razvrtanje rupe prečnika 115 mm. Zatim, zaustavite bušenje i razvrtanje kraćeg dijela u drugu duboku rupu i formirajte ikonicu. Konačno, prestanite s bušenjem i razvrtanjem kako biste formirali dvije unutrašnje komore sa zarezima (također razvrtanim do gotove veličine).
Tokom rutinske obrade, vrijeme potrebno za završetak ovog dijela na alatnoj mašini prelazi 30 sati. Rešenje za mašinsku obradu dubokih rupa opremljeno specijalizovanim alatima za rezanje može skratiti vreme na 7,5 sati.
Poboljšanje efikasnosti
Potpuno različito od višeoperativnog stezanja, korištenje tehnologije obrade dubokih rupa također može postići poboljšanje efikasnosti proizvodnje u velikim serijama. Nije iznenađujuće da je vrijeme rezanja smanjeno za 80%. Primjer koji može dokazati sposobnost je da vlasnička tehnologija u dizajnu alata i oštrice može maksimizirati sigurnost opterećenja na reznim rubovima. Balansiranje opterećenja i optimizacija efekata rezanja na optimalan broj oštrica mogu omogućiti veće stope prodiranja, čime se skraćuje vrijeme obrade. Što se tiče tačnosti, male tolerancije su specijalnost obrade dubokih rupa, sa 70% rupa koje imaju koncentrične unutrašnje prečnike, tipičnu toleranciju od 0,2 mm i toleranciju prečnika od 20 mikrona.
Duboke rupe koje odstupaju od središnje linije
Još jedan primjer visokih zahtjeva za reznim alatima i vlasničkom tehnologijom tokom bušenja rupa je obrada vrlo dubokih rupa u osovini generatora elektrane. U ovom slučaju, stručnjak za industriju električne energije Generpro mora obraditi 90 tona kovanih čeličnih dijelova na asimetričan način s rupama dužine blizu 5,5 m i prečnika nešto više od 100 mm od središnje linije osovine. Ova vrsta duboke rupe mora biti izbušena pod određenim uglom odstupanja, a tolerancija položaja mora biti unutar 8 mm pri izlasku.
Smjer bušenja, lomljenje i uklanjanje strugotine, kao i apsolutno odsustvo otpada u prethodno obrađenoj osovini, ključni su za ovu primjenu. Rješenje alata uključuje namjensko svrdlo i novi tip potporne ploče. Prije nanošenja na osovinu, potrebna su ispitivanja bušenja, a rezultati potvrđuju da je efikasnija i pouzdanija - a izlazna pozicija je unutar 2,5 mm od mete.
U mnogim slučajevima, upotreba moderne tehnologije obrade rupa ukazuje na značajno smanjenje vremena obrade - sa više sati na manje od 1 sata - i čini mnoge složene karakteristike obradivim.


