


Kompletna kolekcija CNC tehnika obrade strugovima!
Tokarilica s numeričkim upravljanjem je visokoprecizna i visokoefikasna automatizirana alatna mašina. Upotreba strugova s numeričkom kontrolom može poboljšati efikasnost obrade i stvoriti veću vrijednost. Pojava strugova sa numeričkim upravljanjem oslobodila je preduzeća zastarele tehnologije obrade. Proces obrade tokarilice s numeričkim upravljanjem sličan je onom kod običnog struga. Međutim, zbog činjenice da je strug s numeričkom kontrolom jednokratni stezni, kontinuirana automatska obrada završava sve procese tokarenja, treba napomenuti sljedeće aspekte.
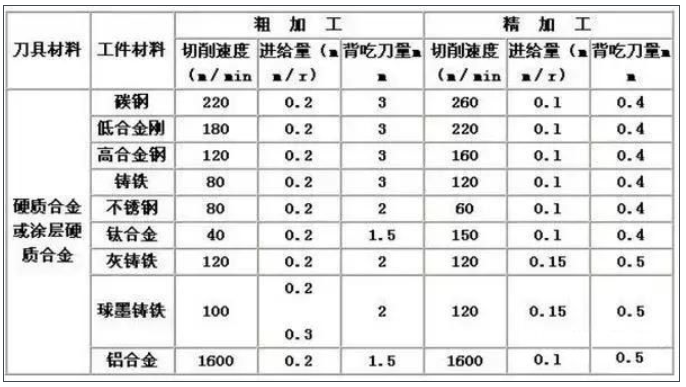
Razuman odabir parametara rezanja je ključan za efikasno sečenje metala, jer su materijal koji se obrađuje, rezni alati i uslovi rezanja tri glavna faktora. Oni određuju vrijeme obrade, vijek trajanja alata i kvalitet obrade. Ekonomski efikasan metod obrade je neminovno racionalan odabir uslova rezanja.
Tri elementa uslova rezanja: brzina rezanja, pomak i dubina rezanja direktno uzrokuju oštećenje alata. Sa povećanjem brzine rezanja, temperatura vrha alata će rasti, što će rezultirati mehaničkim, hemijskim i termičkim habanjem. Povećanjem brzine rezanja za 20%, vijek trajanja alata će se smanjiti za polovicu.
Odnos između uslova uvlačenja i habanja iza alata javlja se u vrlo malom rasponu. Ali s velikom brzinom posmaka, temperatura rezanja raste, što dovodi do značajnog habanja nakon toga. Ima manji uticaj na alat od brzine rezanja. Utjecaj dubine rezanja na alat nije toliko značajan kao brzina rezanja i pomaka, ali na malim dubinama rezanja materijal koji se seče stvara očvrsnuti sloj, što također utiče na vijek trajanja alata.
Korisnici treba da odaberu brzinu rezanja koju će koristiti na osnovu materijala koji se obrađuje, tvrdoće, statusa rezanja, vrste materijala, brzine pomaka, dubine rezanja, itd. Odabir najpogodnijih uslova obrade zasniva se na ovim faktorima. Redovno i stabilno nošenje je idealan uslov za postizanje životnog veka.
Međutim, u praktičnim operacijama, odabir vijeka trajanja alata povezan je s habanjem alata, promjenama obrađene veličine, kvalitetom površine, bukom rezanja, toplinom obrade itd. Prilikom određivanja uslova obrade potrebno je sprovesti istraživanje na osnovu stvarnog stanja. Za materijale koji se teško obrađuju kao što su nerđajući čelik i legure otporne na toplotu, mogu se koristiti rashladne tečnosti ili krute rezne ivice.
Kako odrediti tri elementa mašinske obrade rezanja i kako ih pravilno odabrati je glavni sadržaj kursa o principima rezanja metala. Neke ključne tačke su iznesene na WeChat-u za obradu metala, a osnovni principi za odabir ova tri elementa su sljedeći:
1) Za odabir brzine vretena u minuti (linearna brzina, obodna brzina) V (metri/minuta), potrebno je prvo znati koliko treba uzeti linearnu brzinu rezanja V.
Izbor V zavisi od materijala alata, materijala radnog komada, uslova obrade itd. Materijal reznog alata: Tvrda legura, V može postići veću vrednost, obično iznad 100 metara u minuti. Općenito, pri kupovini noževa daju se tehnički parametri: koji materijal se može obraditi i koja linearna brzina se može odabrati.
Brzorezni čelik: V može postići samo nižu vrijednost, općenito ne prelazi 70 metara u minuti, au većini slučajeva se uzima ispod 20-30 metara u minuti. Materijal radnog komada: visoka tvrdoća, niska V vrijednost; Lijevano željezo, sa nižom vrijednošću V, može se koristiti za rezne alate od tvrde legure, sa vrijednošću od 70-80 metara u minuti; Niskougljični čelik, V može biti iznad 100 metara u minuti, dok za obojene metale V može biti veći (100-200 metara u minuti). Kaljeni čelik, nerđajući čelik, V treba uzeti niže. Uslovi obrade: gruba obrada, uzeti nižu vrijednost za V; Precizna obrada, uzmite veću vrijednost za V. Sistem krutosti alatnih mašina, radnih komada i reznih alata je loš, a V se uzima kao niska. Ako CNC program koristi S kao brzinu vretena u minuti, tada se S treba izračunati na osnovu prečnika obratka i brzine linije rezanja V: S (brzina vretena u minuti)=V (brzina linije za sečenje) * 1000 /(3,1416 * prečnik obratka). Ako CNC program koristi konstantnu brzinu linije, S može direktno koristiti brzinu linije rezanja V (metri/minuta)
2) Brzina pomaka (brzina pomaka) F uglavnom ovisi o zahtjevima hrapavosti površine obrade radnog komada. Kod precizne obrade, zahtjevi za površinom su visoki, a količina rezanja se uzima kao mala: 0.06-0.12 mm/vreteno po obrtaju. Kod grube obrade preporučljivo je koristiti veću veličinu.
To uglavnom zavisi od jačine reznog alata, obično uzima 0.3 ili više. Kada je glavni zadnji ugao reznog alata velik, snaga alata je slaba, a količina pomaka ne može biti prevelika. Osim toga, treba uzeti u obzir i snagu alatne mašine i krutost radnog komada i alata. CNC program koristi dvije jedinice hoda: mm/minutu i mm/vreteno po okretaju. Gore korišćene jedinice su mm/vreteno po obrtaju. Ako se koristi mm/minuta, formula se može koristiti za pretvaranje: ubacivanje u minuti=pomak po okretaju * vreteno u minuti
3) Kod precizne obrade, dubina rezanja (dubina rezanja) se općenito uzima kao manja od 0.5 (vrijednost radijusa).
Prilikom grube obrade određuje se na osnovu stanja radnog komada, reznog alata i alatne mašine. Općenito, mali strugovi (sa maksimalnim prečnikom obrade manjim od 400 mm) okreću čelik 45 # u normaliziranom stanju, a dubina rezanja u radijalnom smjeru općenito ne prelazi 5 mm. Dodatno, treba napomenuti da ako se brzina vretena tokarilice kontroliše uobičajenom regulacijom brzine varijabilne frekvencije, kada je brzina vretena vrlo mala (ispod 100-200 o/min), izlazna snaga motora će se značajno smanjiti, a pri ovog puta, dubina rezanja i količina posmaka mogu se postići samo u vrlo maloj mjeri.
Razuman izbor alata za rezanje
Prilikom grubog tokarenja potrebno je odabrati rezne alate visoke čvrstoće i dobre izdržljivosti kako bi se zadovoljili zahtjevi velikog stražnjeg rezanja i velikog posmaka tokom grubog tokarenja.
Prilikom precizne obrade potrebno je odabrati rezne alate visoke preciznosti i dobre izdržljivosti kako bi se osigurala potrebna točnost obrade.
Kako bi se smanjilo vrijeme zamjene alata i olakšalo poravnavanje alata, potrebno je što je više moguće koristiti mašinski stegnute noževe i mašinski stegnute oštrice.
Razuman izbor opreme
1. Pokušajte koristiti univerzalne učvršćivače za stezanje radnih komada i izbjegavajte korištenje specijaliziranih učvršćenja;
2. Referenca pozicioniranja dijela se poklapa kako bi se smanjile greške pozicioniranja.
Određivanje rute obrade odnosi se na putanju kretanja i smjer alata u odnosu na dio tokom procesa obrade CNC alatne mašine.
1. Trebalo bi biti u stanju da osigura zahtjeve za preciznost obrade i hrapavost površine;
2. Rutu obrade treba skratiti što je više moguće kako bi se smanjilo vrijeme kretanja alata u mirovanju. Trenutno, veza između rute obrade i dodatka obrade još nije široko korištena u CNC strugovima. Općenito, prekomjerni dodatak na blanko, posebno na one koji sadrže kovane ili livene tvrde slojeve kože, treba urediti na običnim strugovima za obradu.
Ukoliko je za obradu potrebno koristiti CNC strug, treba obratiti pažnju na fleksibilan raspored programa. Tačke ugradnje uređaja trenutno se postižu spajanjem hidrauličke stezne glave i hidrauličkog steznog cilindra preko vučne šipke. Točke stezanja hidrauličke stezne glave su sljedeće: prvo pomoću ručke uklonite maticu na hidrauličnom cilindru, uklonite vučnu cijev i izvucite je sa stražnjeg kraja vretena. Zatim pomoću ručke uklonite zavrtnje za pričvršćivanje stezne glave i stezna glava se može ukloniti.


