Vrste, performanse, karakteristike i stručnost primjene 6 vrsta CNC alata za sečenje
Kombinacija napredne opreme za obradu i CNC alata za rezanje visokih performansi neophodna je da bi se u potpunosti iskoristila njegova dužna efikasnost i postigle dobre ekonomske koristi. Brzim razvojem alatnih materijala, razne nove vrste alatnih materijala uvelike su poboljšale svoje fizičke, mehaničke i rezne performanse, a njihov opseg primjene se također stalno širi.
1 Materijal alata treba da ima osnovna svojstva
Odabir materijala za alat ima značajan utjecaj na vijek trajanja alata, efikasnost obrade, kvalitet obrade i troškove obrade. Alati za rezanje moraju izdržati visok pritisak, visoku temperaturu, trenje, udarce i vibracije tokom rezanja. Prema tome, alatni materijali trebaju imati sljedeća osnovna svojstva:
(1) Tvrdoća i otpornost na habanje. Tvrdoća materijala alata mora biti veća od tvrdoće materijala radnog komada, što općenito zahtijeva tvrdoću od 60HRC ili više. Što je veća tvrdoća materijala alata, to je bolja njegova otpornost na habanje.
(2) Snaga i žilavost. Materijal alata treba da ima visoku čvrstoću i žilavost da izdrži silu rezanja, udarce i vibracije i da spreči krhko lomljenje i urušavanje ivica alata.
(3) Otpornost na toplotu. Materijal alata ima dobru otpornost na toplinu, može izdržati visoke temperature rezanja i ima dobru otpornost na oksidaciju.
(4) Performanse procesa i ekonomičnost. Materijal alata treba da ima dobre performanse kovanja, performanse termičke obrade i performanse zavarivanja; Performanse brušenja i težnja za visokim omjerom troškova.
2, Vrste, svojstva, karakteristike i primjena materijala za rezne alate
1. Vrste, svojstva, karakteristike i primjena alata za dijamantske rezne alate
Dijamant je alotrop ugljika i najtvrđi je materijal koji se nalazi u prirodi. Dijamantski rezni alati imaju visoku tvrdoću, otpornost na habanje i toplinsku provodljivost, te se široko koriste u obradi obojenih i nemetalnih materijala. Posebno u brzom rezanju aluminijuma i silicijum aluminijskih legura, dijamantski rezni alati su glavna vrsta reznih alata koje je teško zameniti. Dijamantski rezni alati koji mogu postići visoku efikasnost, visoku stabilnost i dug radni vijek su nezamjenjivi i važni alati u modernoj CNC obradi.
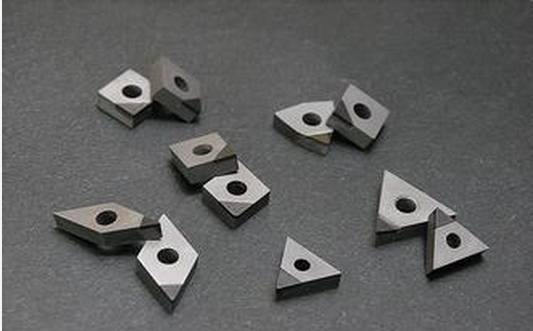
⑴ Vrste dijamantskih alata za rezanje
① Prirodni dijamantski alati za rezanje: Prirodni dijamant ima istoriju od preko stotinu godina kao alat za rezanje. Nakon finog brušenja, prirodni monokristalni dijamantski alati za rezanje mogu imati izuzetno oštre ivice, sa radijusom rezanja do 0.002 μm. Budući da je u stanju da postigne ultra-tanko sečenje i postigne izuzetno visoku tačnost radnog komada i nisku hrapavost površine, on je prepoznat, idealan i nezamenljiv alat za ultra preciznu mašinsku obradu.
② PCD dijamantski alati za rezanje: Prirodni dijamant je skup, a polikristalni dijamant (PCD) se još uvijek široko koristi u obradi rezanja. Od ranih 1970-ih, nakon uspješnog razvoja polikristalnih dijamantskih (PCD) oštrica pripremljenih tehnologijom sinteze na visokim temperaturama i visokim tlakom, prirodni alati za rezanje dijamanata su u mnogim situacijama zamijenjeni umjetnim polikristalnim dijamantom. PCD sirovina ima u izobilju, a njihove cijene su samo desetine do desetine puta veće od prirodnog dijamanta.
PCD alati ne mogu brusiti ekstremno oštre ivice, a kvalitet površine obrađenog obratka nije tako dobar kao prirodni dijamant. Trenutno nije pogodno proizvoditi PCD noževe sa žljebovima za strugotine u industriji. Stoga se PCD može koristiti samo za precizno sečenje obojenih metala i nemetala, što otežava postizanje ultra preciznog ogledala.
③ CVD dijamantski alati za rezanje: Od kasnih 1970-ih do ranih 1980-ih, CVD dijamantska tehnologija se pojavila u Japanu. CVD dijamant se odnosi na sintezu dijamantskih filmova na heterogenim podlogama (kao što su tvrde legure, keramika, itd.) korištenjem hemijskog taloženja iz pare (CVD). CVD dijamant ima istu strukturu i karakteristike kao prirodni dijamant.
Performanse CVD dijamanta su vrlo slične onima prirodnog dijamanta, a kombinuju prednosti prirodnog monokristalnog dijamanta i polikristalnog dijamanta (PCD), što donekle prevazilazi njihove nedostatke.
⑵ Karakteristike performansi dijamantskih reznih alata
① Izuzetno visoka tvrdoća i otpornost na habanje: Prirodni dijamant je najtvrđa supstanca koja se nalazi u prirodi. Dijamant ima izuzetno visoku otpornost na habanje. Prilikom obrade materijala visoke tvrdoće, vijek trajanja dijamantskih alata za rezanje je 10-100 puta veći od reznih alata od tvrde legure, pa čak i stotine puta duži.
② Ima vrlo nizak koeficijent trenja: Koeficijent trenja između dijamanta i nekih obojenih metala je niži od ostalih reznih alata, sa niskim koeficijentom trenja i malom deformacijom tokom obrade, što može smanjiti silu rezanja.
③ Rezna ivica je vrlo oštra: rezna ivica dijamantskih alata može biti vrlo oštra, a prirodni monokristalni dijamantski alati mogu doseći i do 0.002-0.008 μm. Mogućnost ultra tankog rezanja i ultra precizne obrade.
④ Ima visoku toplotnu provodljivost: Dijamant ima visoku toplotnu provodljivost i stopu toplotne difuzije, a toplota rezanja se lako rasipa. Temperatura rezanja alata je niska.
⑤ Imati niži koeficijent termičke ekspanzije: koeficijent termičkog širenja dijamanta je nekoliko puta manji od koeficijenta tvrde legure, a promjena veličine alata uzrokovana toplinom rezanja je vrlo mala, što je posebno važno za preciznu i ultra preciznu obradu sa visoki zahtjevi za preciznošću dimenzija.
Primjena dijamantskih reznih alata
Dijamantski rezni alati se obično koriste za fino rezanje i bušenje obojenih i nemetalnih materijala pri velikim brzinama. Pogodno za obradu različitih nemetalnih materijala otpornih na habanje, kao što su stakloplastični materijali za metalurgiju praha, keramički materijali itd.; Razni obojeni metali otporni na habanje, kao što su razne legure silicija i aluminija; Različiti procesi završne obrade obojenih metala.
Nedostatak dijamantskih reznih alata je njihova loša termička stabilnost. Kada temperatura rezanja pređe 700 stepeni do 800 stepeni, njihova tvrdoća će biti potpuno izgubljena; Osim toga, nije pogodan za rezanje crnih metala jer dijamant (ugljik) lako stupa u interakciju s atomima željeza na visokim temperaturama, pretvarajući atome ugljika u grafitne strukture, čineći alat izuzetno osjetljivim na oštećenja.
2. Vrste, svojstva, karakteristike i primjena alata kubnih alatnih materijala od bor nitrida
Drugi supertvrdi materijal, kubni bor nitrid (CBN), sintetiziran metodom sličnom proizvodnji dijamanata, drugi je nakon dijamanta po tvrdoći i toplotnoj provodljivosti. Ima odličnu termičku stabilnost i ne oksidira kada se zagrije na 10000C u atmosferi. CBN ima izuzetno stabilna hemijska svojstva za crne metale i može se široko koristiti u preradi čeličnih proizvoda.
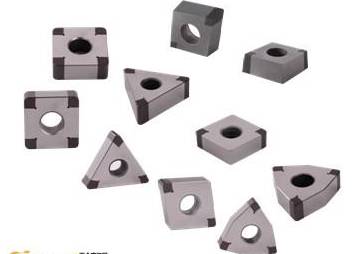
Vrste reznih alata sa kubnim bor nitridom
Kubni bor nitrid (CBN) je tvar koja ne postoji u prirodi i može se podijeliti na monokristalni i polikristalni, odnosno CBN monokristalni i polikristalni kubni bor nitrid (PCBN). CBN je jedan od izomera bor nitrida (BN), sa strukturom sličnom dijamantu.
PCBN (Polycrystalline Cubic Bor Nitride) je polikristalni materijal koji sinteruje fine CBN materijale zajedno kroz faze vezivanja (TiC, TiN, Al, Ti, itd.) pod visokom temperaturom i pritiskom. Trenutno je drugi najtvrđi alatni materijal sintetiziran umjetno, a zajedno s dijamantom naziva se supertvrdim alatnim materijalom. PCBN se uglavnom koristi za izradu alata za rezanje ili drugih alata.
PCBN rezni alati se mogu podijeliti na integralne PCBN oštrice i PCBN kompozitne oštrice sinterirane sa kompozitima od tvrde legure.
PCBN kompozitne oštrice su napravljene sinterovanjem sloja PCBN-a debljine O{{0}}.0 mm na tvrdoj leguri dobre čvrstoće i žilavosti. Njegove performanse kombinuju dobru žilavost, visoku tvrdoću i otpornost na habanje, rješavajući probleme niske čvrstoće na savijanje i teškoće zavarivanja CBN oštrica.
Glavna svojstva i karakteristike kubnog bor nitrida
Iako je tvrdoća kubnog bor nitrida nešto niža od dijamanta, mnogo je veća od drugih materijala visoke tvrdoće. Izuzetna prednost CBN-a je ta što je njegova termička stabilnost mnogo veća od one kod dijamanta, dostižući preko 1200 stepeni (700-800 stepen za dijamant), a druga izuzetna prednost je njegova visoka hemijska inertnost, koja ne reaguje sa elementima gvožđa. na 1200-1300 stepenu. Glavne karakteristike performansi kubnog bor nitrida su sljedeće.
① Visoka tvrdoća i otpornost na habanje: CBN kristalna struktura je slična dijamantu, sa sličnom tvrdoćom i čvrstoćom kao dijamantu. PCBN je posebno pogodan za obradu materijala visoke tvrdoće koji su se prije mogli samo brusiti i može postići bolji kvalitet površine radnih komada.
② Ima visoku termičku stabilnost: toplotna otpornost CBN-a može dostići 1400-1500 stepen, što je skoro 1 puta veće od toplotne otpornosti dijamanta (700-800 stepen). PCBN alati mogu rezati visokotemperaturne legure i kaljeni čelik brzinom 3-5 puta većom od alata od tvrdih legura.
③ Odlična hemijska stabilnost: Ne reaguje hemijski sa materijalima na bazi gvožđa čak i na temperaturama između 1200-1300 stepena, i ne troše se oštro kao dijamant. U ovom trenutku još uvijek može održavati tvrdoću tvrdih legura; PCBN alati za rezanje su pogodni za rezanje kaljenih čeličnih delova i hladnog tvrdog livenog gvožđa, a mogu se široko koristiti za brzo rezanje livenog gvožđa.
④ Imati dobru toplotnu provodljivost: Iako toplotna provodljivost CBN-a ne može sustići dijamant, toplotna provodljivost PCBN-a je druga posle dijamanta u različitim materijalima alata, mnogo veća od toplotne provodljivosti brzoreznog čelika i tvrdih legura.
⑤ Imati niži koeficijent trenja: Manji koeficijent trenja može dovesti do smanjenja sile rezanja, smanjenja temperature rezanja i poboljšanja kvaliteta površine tokom obrade.
Primjena reznih alata sa kubnim bor nitridom
Kubični bor nitrid je pogodan za preciznu obradu različitih materijala koji se teško seče kao što su kaljeni čelik, tvrdo liveno gvožđe, visokotemperaturne legure, tvrde legure i površinski materijali za prskanje. Preciznost obrade može doseći IT5 (rupa IT6), a vrijednost hrapavosti površine može biti i do Ra1.25-0.20 μ M.
Žilavost i čvrstoća na savijanje materijala reznog alata sa kubnim bor nitridom su slabe. Stoga, kubni alati za struganje od bor nitrida nisu pogodni za grubu obradu pri malim brzinama i velikim udarnim opterećenjima; Nije pogodan za rezanje materijala sa visokom plastičnošću, kao što su legure aluminijuma, legure bakra, legure na bazi nikla i čelik visoke plastičnosti, jer će sečenjem ovih metala proizvesti ozbiljne naslage strugotine, koje će oštetiti površinu obrade.
3. Vrste, svojstva, karakteristike i primjena alata keramičkih alatnih materijala
Keramički alati za rezanje imaju karakteristike visoke tvrdoće, dobre otpornosti na habanje, odlične otpornosti na toplinu i kemijske stabilnosti, te se ne spajaju lako s metalima. Keramički alati za rezanje igraju veoma važnu ulogu u CNC obradi i postali su jedan od glavnih reznih alata za brzo rezanje i teško obradivih materijala. Keramički alati za rezanje se široko koriste u brzom rezanju, suhom rezanju, tvrdom rezanju i rezanju materijala koji se teško obrađuje. Keramički alati za rezanje mogu efikasno obraditi materijale visoke tvrdoće koji se ne mogu obraditi tradicionalnim reznim alatima, postižući „okretanje umesto brušenja“; Optimalna brzina rezanja keramičkih alata za rezanje može biti 2 do 10 puta veća od brzine rezanja alata od tvrde legure, što uvelike poboljšava proizvodnu efikasnost rezanja; Glavne sirovine koje se koriste za keramičke alate za rezanje su najzastupljeniji elementi u zemljinoj kori. Stoga je promocija i primjena keramičkih reznih alata od velikog značaja za poboljšanje produktivnosti, smanjenje troškova obrade i uštedu strateških plemenitih metala. To će također u velikoj mjeri promovirati napredak tehnologije rezanja.
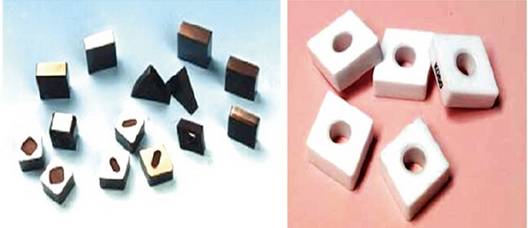
⑴ Vrste keramičkih alatnih materijala
Tipovi keramičkih alatnih materijala generalno se mogu podijeliti u tri kategorije: keramika na bazi glinice, keramika na bazi silicijum nitrida i kompozitna keramika na bazi silicijum nitrida glinice. Među njima se najviše koriste keramički alatni materijali na bazi glinice i silicijum nitrida. Performanse keramike na bazi silicijum nitrida superiorne su u odnosu na keramiku na bazi glinice.
⑵ Performanse i karakteristike keramičkih reznih alata
Karakteristike performansi alata za rezanje keramike su sljedeće:
① Visoka tvrdoća i dobra otpornost na habanje: Iako tvrdoća keramičkih alata za rezanje nije tako visoka kao PCD i PCBN, značajno je veća od tvrdoće alata za rezanje od tvrdih legura i brzog čelika, dostižući 93-95HRA. Keramički alati za rezanje mogu obraditi visoko tvrde materijale koje je teško obraditi tradicionalnim alatima, što ih čini pogodnim za brzo i tvrdo rezanje.
② Otpornost na visoke temperature i dobra otpornost na toplotu: Keramički alati za rezanje i dalje mogu rezati na visokim temperaturama iznad 1200 stepeni. Keramički rezni alati imaju izvrsna mehanička svojstva pri visokim temperaturama, a otpornost na oksidaciju A12O3 keramičkih reznih alata je posebno dobra. Čak i kada je oštrica u vrućem stanju, može se koristiti kontinuirano. Stoga, keramički alati za rezanje mogu postići suho sečenje, čime se štedi tekućina za rezanje.
③ Dobra hemijska stabilnost: Keramičke alate za rezanje nije lako vezati za metale i otporni su na koroziju sa dobrom hemijskom stabilnošću, što može smanjiti habanje ljepila reznih alata.
④ Nizak koeficijent trenja: Keramički alati za rezanje imaju nizak afinitet prema metalima, što rezultira niskim koeficijentom trenja koji može smanjiti silu rezanja i temperaturu rezanja.
⑶ Keramički noževi imaju primjenu
Keramika je jedan od alatnih materijala koji se uglavnom koristi za preciznu obradu velikih brzina i polupreciznu obradu. Keramički rezni alati su pogodni za rezanje različitih livenih gvožđa (sivi liv, nodularno gvožđe, kovno gvožđe, hladno tvrdo liveno gvožđe, visoko legirano liveno gvožđe otporno na habanje) i čelika (ugljični konstrukcioni čelik, legirani konstrukcioni čelik, čelik visoke čvrstoće , čelik sa visokim sadržajem mangana, kaljeni čelik, itd.), a može se koristiti i za rezanje legura bakra, grafita, inženjerske plastike i kompozitnih materijala.
Keramički alatni materijali imaju problema s niskom čvrstoćom na savijanje i slabom udarnom žilavošću, što ih čini neprikladnim za rezanje pri malim brzinama i pod udarnim opterećenjima.
4. Performanse i karakteristike obloženih alatnih materijala i primjena alata
Premazivanje reznih alata jedan je od važnih načina za poboljšanje njihovih performansi. Pojava obloženih reznih alata napravila je značajan napredak u njihovim reznim performansama. Obloženi rezni alati su oni koji su obloženi jednim ili više slojeva vatrostalnih jedinjenja sa dobrom otpornošću na habanje na telu alata sa dobrom žilavošću. Kombinuju matricu alata sa tvrdim premazom, čime se značajno poboljšavaju performanse alata. Obloženi rezni alati mogu poboljšati efikasnost obrade, poboljšati tačnost obrade, produžiti vijek trajanja alata i smanjiti troškove obrade.
Oko 80% alata za sečenje koji se koriste u novim CNC mašinama koriste alate sa premazom. Obloženi rezni alati će u budućnosti biti najvažnija sorta alata u oblasti CNC obrade.
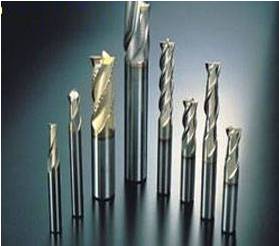
⑴ Vrste obloženih reznih alata
Prema različitim metodama premaza, obloženi alati se mogu podijeliti na alate presvučene kemijskim taloženjem (CVD) i alate s fizičkim taloženjem parom (PVD). Alati za rezanje obloženih tvrdih legura uglavnom koriste metodu hemijskog taloženja parom, sa temperaturom taloženja od oko 1000 stepeni. Obloženi alati za rezanje brzog čelika uglavnom koriste metodu fizičkog taloženja parom, sa temperaturom taloženja od oko 500 stepeni;
Prema različitim materijalima podloge obloženih alata, obloženi alati se mogu podijeliti na alate presvučene tvrdim legurama, alate obložene brzoreznim čelikom i obložene alate na keramici i supertvrdim materijalima (dijamant i kubni bor nitrid).
Prema svojstvima materijala za premazivanje, obloženi alati se mogu podijeliti u dvije kategorije, i to "tvrdo" obloženi alati i "meki" premazani alati. Glavni cilj koji teže "tvrdo" obloženim reznim alatima je visoka tvrdoća i otpornost na habanje, uz glavne prednosti visoke tvrdoće i dobre otpornosti na habanje, za koje su karakteristični TiC i TiN premazi. Cilj koji imaju "meki" obloženi alati je nizak koeficijent trenja, poznat i kao samopodmazujući alat. Njegov koeficijent trenja sa materijalom obratka je vrlo nizak, samo oko 0.1, što može smanjiti prianjanje, smanjiti trenje i smanjiti silu rezanja i temperaturu rezanja.
Nedavno su razvijeni alati za nano premazivanje. Ovaj obloženi alat može koristiti različite kombinacije materijala za premazivanje (kao što su metal/metal, metal/keramika, keramika/keramika, itd.) kako bi zadovoljio različite funkcionalne zahtjeve i zahtjeve performansi. Dobro dizajniran nano premaz može materijalima alata dati izvrsna svojstva protiv trenja, svojstva protiv habanja i svojstva samopodmazivanja, što ih čini pogodnim za suvo rezanje velikom brzinom.
Karakteristike obloženih reznih alata
Karakteristike performansi obloženih reznih alata su sljedeće:
① Dobre mehaničke i rezne performanse: Obloženi rezni alati kombinuju izvrsna svojstva podloge i materijala za oblaganje, održavajući dobru žilavost i visoku čvrstoću podloge, kao i visoku tvrdoću, otpornost na habanje i nizak koeficijent trenja premaza. Stoga se brzina rezanja obloženih alata može povećati za više od dva puta u odnosu na alate bez premaza, a dozvoljene su veće brzine posmaka. Životni vijek obloženih reznih alata je također poboljšan.
② Snažna svestranost: Obloženi alati imaju širok raspon svestranosti i značajno proširuju opseg obrade. Jedan obloženi alat može zamijeniti nekoliko neobloženih alata.
③ Debljina premaza: Kako se debljina premaza povećava, vijek trajanja alata se također povećava, ali kada debljina premaza dostigne zasićenje, vijek trajanja alata se više ne povećava značajno. Kada je premaz predebeo, lako je izazvati ljuštenje; Kada je premaz pretanak, otpornost na habanje je slaba.
④ Mogućnost ponovnog brušenja: Obložene oštrice imaju lošu mogućnost ponovnog brušenja, složenu opremu za premazivanje, visoke zahtjeve procesa i dugo vrijeme nanošenja premaza.
⑤ Materijali za premazivanje: Rezni alati sa različitim materijalima za premazivanje imaju različite performanse rezanja. Na primjer, tokom rezanja malom brzinom, TiC premaz ima prednost; TiN je pogodniji za rezanje velikom brzinom.
Primjena obloženih reznih alata
Obloženi rezni alati imaju veliki potencijal u oblasti CNC obrade i biće najvažnija sorta alata u budućnosti. Tehnologija premazivanja primijenjena je na krajnje glodalice, razvrtače, burgije, kompozitne alate za obradu rupa, glodalice za zupčanike, glodalice za zupčanike, glodalice za brijanje zupčanika, provlačenje i razne umetke koji se mogu indeksirati pomoću mašinskih stezaljki, zadovoljavajući potrebe brzog rezanja razni materijali kao što su čelik i liveno gvožđe, legure otporne na toplotu i obojeni metali.
5. Vrste, svojstva, karakteristike i primjena materijala za rezne alate od tvrdih legura
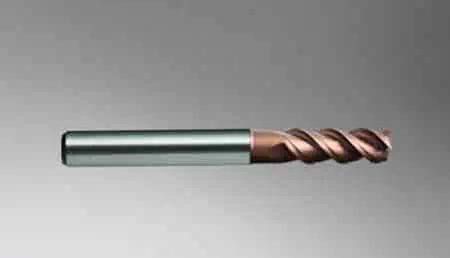
Alati za rezanje od tvrde legure, posebno alati za rezanje od tvrdih legura, vodeći su proizvodi CNC alata za obradu. Od 1980-ih, različite vrste integralnih i indeksiranih reznih alata ili oštrica od tvrde legure proširile su se na različita polja reznih alata. Među njima, alati za rezanje od tvrdih legura koji se mogu indeksirati proširili su se od jednostavnih alata za struganje i čeonih glodala na različita precizna, složena i oblikovana polja alata.
⑴ Vrste reznih alata od tvrde legure
Prema glavnom hemijskom sastavu, tvrde legure se mogu podijeliti na tvrde legure na bazi volfram karbida i tvrde legure na bazi titanijum karbida (TiC (N)).
Tvrde legure na bazi volfram karbida uključuju tri tipa: volfram kobalt (YG), volfram kobalt titanijum (YT) i dodane retke karbide (YW), svaki sa svojim prednostima i nedostacima. Glavne komponente su volfram karbid (WC), titanijum karbid (TiC), tantal karbid (TaC), niobijum karbid (NbC), itd. Najčešće korišćena faza vezivanja metala je Co.
Tvrda legura na bazi ugljika (azota) je tvrda legura uglavnom sastavljena od TiC (neki sa dodatkom drugih karbida ili nitrida), a najčešće korištene metalne vezne faze su Mo i Ni.
ISO (Međunarodna organizacija za standardizaciju) dijeli rezanje tvrdih legura u tri kategorije:
K-klasa, uključujući Kl0-K40, je ekvivalentna klasi YG u Kini (uglavnom se sastoji od WC. Co).
P-klasa, uključujući P01-P50, je ekvivalentna YT klasi u Kini (uglavnom se sastoji od WC. TiC. Co).
M klasa, uključujući M10~M40, je ekvivalentna klasi YW u Kini (uglavnom se sastoji od WC TiC TaC (NbC) - Co).
Niz legura u rasponu od visoke tvrdoće do maksimalne žilavosti predstavljen je brojevima između 01 i 50 za svaki razred.
⑵ Karakteristike performansi alata za rezanje od tvrde legure
Karakteristike performansi alata za rezanje od tvrde legure su sljedeće:
① Visoka tvrdoća: Alati za rezanje od tvrdih legura izrađeni su metalurgijom praha od karbida (nazivaju se tvrde faze) i metalnih veziva (nazivaju se faze vezivanja) visoke tvrdoće i tačke topljenja. Njihova tvrdoća dostiže 89-93HRA, što je mnogo veće od tvrdoće brzoreznog čelika. Na 5400C, njihova tvrdoća još uvijek može dostići 82-87HRA, što je isto kao i brzorezni čelik na sobnoj temperaturi (83-86HRA). Vrijednost tvrdoće tvrdih legura varira sa svojstvima, količinom, veličinom čestica i sadržajem metalnih veznih faza karbida i općenito opada s povećanjem sadržaja vezivnih metalnih faza. Kada je sadržaj adhezivne faze isti, tvrdoća legura tipa YT je veća od tvrdoće legura tipa YG, a legure sa dodatkom TaC (NbC) imaju veću tvrdoću pri visokim temperaturama.
② Čvrstoća i žilavost na savijanje: Čvrstoća na savijanje uobičajeno korištenih tvrdih legura kreće se od 900 do 1500 MPa. Što je veći sadržaj faze vezivanja metala, to je veća čvrstoća na savijanje. Kada je sadržaj ljepila isti, čvrstoća legure tipa YG (WC Co) je veća od legure tipa YT (WC TiC Co), a čvrstoća opada s povećanjem sadržaja TiC. Tvrda legura je krhak materijal, a njena udarna žilavost na sobnoj temperaturi je samo 1/30-1/8 žilavosti brzoreznog čelika.
Primjena najčešće korištenih alata za rezanje od tvrdih legura
Legure tipa YG se uglavnom koriste za obradu livenog gvožđa, obojenih metala i nemetalnih materijala. Fino zrnate tvrde legure (kao što su YG3X, YG6X) imaju veću tvrdoću i otpornost na habanje od srednje zrnatih tvrdih legura kada je njihov sadržaj kobalta isti. Pogodni su za obradu specijalnog tvrdog livenog gvožđa, austenitnog nerđajućeg čelika, legura otpornih na toplotu, legura titanijuma, tvrde bronce i izolacionih materijala otpornih na habanje.
Izvanredne prednosti tvrdih legura tipa YT su visoka tvrdoća, dobra otpornost na toplinu, veća tvrdoća i čvrstoća na pritisak na visokim temperaturama u odnosu na tip YG i dobra otpornost na oksidaciju. Stoga, kada se zahtijeva da nož ima visoku otpornost na toplinu i otpornost na habanje, treba odabrati razred s većim sadržajem TiC. Legure tipa YT pogodne su za obradu plastičnih materijala kao što je čelik, ali nisu pogodne za obradu legura titana ili silicijum aluminijumskih legura.
Legure tipa YW poseduju svojstva legura YG i YT, sa dobrim sveobuhvatnim performansama. Mogu se koristiti za obradu čeličnih materijala, kao i za obradu livenog gvožđa i obojenih metala. Ako se sadržaj kobalta na odgovarajući način poveća, ova vrsta legure može imati veliku čvrstoću i može se koristiti za grubu obradu i povremeno sečenje različitih materijala koji se teško obrađuju.
6. Vrste, karakteristike i primjena alata za rezanje brzoreznog čelika
Brzorezni čelik (HSS) je vrsta visokolegiranog alatnog čelika koji sadrži značajnu količinu legirajućih elemenata kao što su W, Mo, Cr i V. Alati za rezanje brzoreznog čelika imaju odlične sveobuhvatne performanse u smislu čvrstoće, žilavosti i obradivost. U složenim reznim alatima, posebno u proizvodnji alata za obradu rupa, glodala, alata za rezanje navoja, rezača za crtanje, alata za rezanje zupčanika i drugih složenih alata za rezanje rubova, brzorezni čelik i dalje zauzima glavnu poziciju. Alati za rezanje brzog čelika lako se bruse oštre rezne ivice.
Prema različitim namjenama, brzorezni čelik se može podijeliti na brzorezni čelik opće namjene i brzorezni čelik visokih performansi.
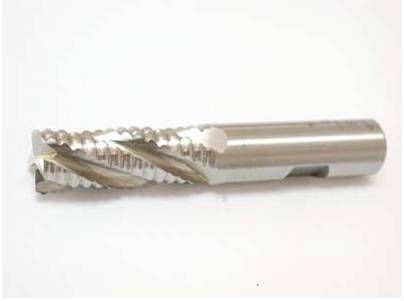
⑴ Univerzalni alati za rezanje brzog čelika
Univerzalni brzorezni čelik. Generalno, može se podijeliti u dvije kategorije: volfram čelik i volfram molibden čelik. Ova vrsta brzoreznog čelika sadrži (C) u rasponu od 0,7% do 0,9%. Prema različitom sadržaju volframa u čeliku, može se podijeliti na volfram čelik sa W sadržajem od 12% ili 18%, volfram molibden čelik sa sadržajem W od 6% ili 8% i molibden čelik sa W sadržajem od 2 % ili bez W. Univerzalni brzorezni čelik ima određenu tvrdoću (63-66HRC) i otpornost na habanje, visoku čvrstoću i žilavost, dobru plastičnost i obradivost, te se široko koristi u proizvodnji raznih složenih reznih alata.
① Volfram čelik: Tipična klasa čelika od volframa visoke namjene je W18Cr4V (koji se naziva W18), koji ima dobra sveobuhvatna svojstva i tvrdoću na visokoj temperaturi od 48,5HRC na 6000C. Može se koristiti za izradu raznih složenih reznih alata. Ima prednosti kao što su dobra mljevenost i niska osjetljivost na razugljičenje, ali zbog visokog sadržaja karbida, neravnomjerne raspodjele, većih čestica i niske čvrstoće i žilavosti.
② Volfram molibdenski čelik: odnosi se na brzorezni čelik dobijen zamjenom dijela volframa u volfram čeliku molibdenom. Tipični razred volfram-molibdenskog čelika je W6Mo5Cr4V2, skraćeno M2. Čestice karbida M2 su male i jednolike, sa boljom čvrstoćom, žilavošću i visokotemperaturnom plastičnošću od W18Cr4V. Druga vrsta volfram-molibdenskog čelika je W9Mo3Cr4V (skraćeno W9), koji ima nešto veću termičku stabilnost od čelika M2, bolju čvrstoću i žilavost od W6M05Cr4V2 i ima dobru obradivost.
⑵ Alati za rezanje čelika visokih performansi
Brzorezni čelik visokih performansi odnosi se na novu vrstu čelika koji dodaje određeni sadržaj ugljika i vanadija, kao i legirane elemente kao što su Co i Al, u sastav brzoreznog čelika opće namjene, kako bi poboljšao njegovu toplinu. otpornost i otpornost na habanje. Uglavnom postoje sljedeće kategorije:
① Visokougljični brzorezni čelik. Visokougljični brzorezni čelik (kao što je 95W18Cr4V) ima visoku tvrdoću na sobnoj temperaturi i visokoj temperaturi, što ga čini pogodnim za proizvodnju i obradu običnog čelika i livenog gvožđa, svrdla, razvrtača, slavina i glodala sa visokim zahtevima za otpornost na habanje, ili rezni alat za obradu tvrđih materijala. Nije pogodan da izdrži velike udare.
② Brzorezni čelik visokog vanadijuma. Tipični tipovi, kao što je W12Cr4V4Mo (koji se naziva EV4), povećavaju sadržaj V na 3% -5%, imaju dobru otpornost na habanje i pogodni su za rezanje materijala koji uzrokuju značajno trošenje alata, kao što su vlakna, tvrda guma , plastike, itd. Mogu se koristiti i za obradu materijala kao što su nerđajući čelik, čelik visoke čvrstoće i legure na visokim temperaturama.
③ Kobalt brzorezni čelik. Pripada supertvrdom brzoreznom čeliku koji sadrži kobalt, tipičnog razreda kao što je W2Mo9Cr4VCo8 (koji se naziva M42), koji ima visoku tvrdoću i može doseći 69-70HRC. Pogodan je za obradu čelika visoke čvrstoće otpornog na toplinu, legura na visoke temperature, legura titanijuma i drugih materijala koji se teško obrađuju. M42 ima dobru brusnost i pogodan je za izradu preciznih i složenih reznih alata, ali nije pogodan za rad u uslovima udarnog rezanja.
④ Aluminijski brzorezni čelik. Pripada supertvrdom brzoreznom čeliku koji sadrži aluminijum, sa tipičnim razredima kao što je W6Mo5Cr4V2Al (koji se naziva 501). Tvrdoća na visokim temperaturama na 6000C također dostiže 54HRC, a učinak rezanja je ekvivalentan M42. Pogodan je za proizvodnju glodala, svrdla, razvrtača, alata za rezanje zupčanika, provlačenja itd., a koristi se za obradu legiranog čelika, nerđajućeg čelika, čelika visoke čvrstoće i legura na visokim temperaturama.
⑤ Dušik supertvrdi brzorezni čelik. Tipična klasa, kao što je W12M03Cr4V3N, skraćeno V3N, je supertvrdi brzorezni čelik koji sadrži dušik, tvrdoće, čvrstoće i žilavosti uporedivih sa M42. Može se koristiti kao zamjena za brzorezni čelik koji sadrži kobalt za brzo rezanje materijala koji se teško obrađuje i preciznu mašinsku obradu male brzine.
⑶ Topljenje brzoreznog čelika i brzoreznog čelika za metalurgija praha
Prema različitim proizvodnim procesima, brzorezni čelik se može podijeliti na rastopljeni brzorezni čelik i brzorezni čelik za metalurgiju praha.
① Topljenje brzoreznog čelika: I obični brzorezni čelik i brzorezni čelik visokih performansi se proizvode metodom topljenja. Izrađuju se u alate za rezanje kroz procese kao što su topljenje, livenje u ingotima, prevlačenje i valjanje. Ozbiljan problem koji se može pojaviti tokom topljenja brzoreznog čelika je segregacija karbida. Tvrdi i lomljivi karbidi su neravnomjerno raspoređeni u brzoreznom čeliku, a veličina zrna je krupna (do desetina mikrometara), što negativno utječe na otpornost na habanje, žilavost i učinak rezanja brzoreznih alata za rezanje čelika.
② Metalurški metalurški čelik velike brzine (PM HSS): Čelik velike brzine metalurgije praha (PM HSS) je čelična tekućina topljena u visokofrekventnoj indukcijskoj peći, koja se atomizira argonom pod visokim pritiskom ili čistim dušikovim plinom, a zatim se brzo hladi kako bi se dobila mala i ujednačena kristalna struktura (prašak od brzoreznog čelika). Dobijeni prah se zatim utiskuje u rezni alat pri visokoj temperaturi i pritisku, ili se prvo pravi u čeličnu gredicu, a zatim se kuje i valja u oblik reznog alata. U poređenju sa brzoreznim čelikom proizvedenim metodom topljenja, PM HSS ima prednosti malih i ujednačenih zrna karbida, značajno poboljšanu čvrstoću, žilavost i otpornost na habanje u odnosu na rastopljeni brzorezni čelik. PM HSS alati će se dalje razvijati i zauzimati važnu poziciju u polju složenih CNC alata. Tipične klase, kao što su F15, FR71, GFl, GF2, GF3, PT1, PVN, itd., mogu se koristiti za proizvodnju reznih alata velikih dimenzija, teških opterećenja i otpornih na udarce, kao i preciznih reznih alata.
III Principi odabira CNC alatnih materijala
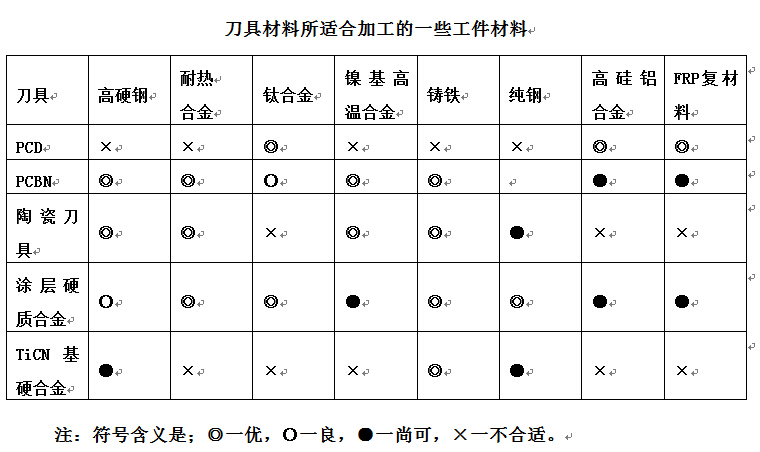
Široko korišteni CNC alatni materijali trenutno uključuju dijamantske alate, alate od kubičnog bor nitrida, keramičke alate, obložene alate, alate od tvrdih legura i alate od brzog čelika. Postoji mnogo općih razreda materijala za rezne alate, a njihove performanse uvelike variraju. Glavni pokazatelji učinka različitih materijala alata prikazani su u donjoj tabeli.
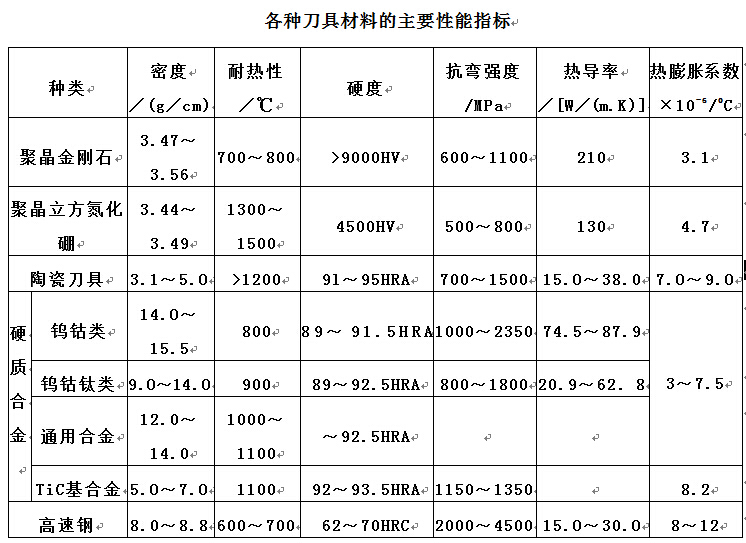
Izbor materijala reznog alata za CNC obradu mora se temeljiti na radnom komadu koji se obrađuje i svojstvima obrade. Izbor materijala alata treba razumno uskladiti sa objektom obrade. Usklađivanje materijala reznog alata sa predmetom obrade uglavnom se odnosi na usklađivanje njihovih mehaničkih, fizičkih i hemijskih svojstava, kako bi se postigao što duži vijek trajanja alata i maksimalna produktivnost rezanja.
1. Usklađivanje mehaničkih svojstava između materijala reznog alata i predmeta obrade
Problem usklađivanja mehaničkih performansi između reznih alata i predmeta obrade uglavnom se odnosi na podudarnost parametara mehaničkih performansi kao što su čvrstoća, žilavost i tvrdoća između alata i materijala izradaka. Materijali reznog alata sa različitim mehaničkim svojstvima pogodni su za obradu različitih materijala izradaka.
① The hardness order of tool materials is: diamond tools>cubic boron nitride tools>ceramic tools>hard alloys>brzorezni čelik.
② The order of bending strength of tool materials is: high-speed steel>hard alloy>ceramic tools>dijamantski i kubni alati od bor nitrida.
③ The order of toughness of tool materials is: high-speed steel>hard alloy>kubni bor nitridni, dijamantski i keramički alati.
Materijali radnog komada visoke tvrdoće moraju se obraditi alatima za rezanje veće tvrdoće, a tvrdoća materijala reznog alata mora biti veća od tvrdoće materijala radnog komada, što općenito zahtijeva tvrdoću od 60HRC ili više. Što je veća tvrdoća materijala alata, to je bolja njegova otpornost na habanje. Na primjer, kako se sadržaj kobalta u tvrdim legurama povećava, njihova čvrstoća i žilavost se povećavaju, dok se tvrdoća smanjuje, što ih čini pogodnim za grubu obradu; Kada se sadržaj kobalta smanji, povećava se njegova tvrdoća i otpornost na habanje, što ga čini pogodnim za preciznu obradu.
Alati sa odličnim mehaničkim svojstvima pri visokim temperaturama posebno su pogodni za brzo sečenje. Odlične performanse na visokim temperaturama keramičkih reznih alata omogućavaju im da režu velikom brzinom, a dozvoljena brzina rezanja može se povećati za 2-10 puta u poređenju sa tvrdim legurama.
2. Usklađivanje fizičkih svojstava materijala reznog alata i predmeta obrade
Alati sa različitim fizičkim svojstvima, kao što su brzorezni čelični alati visoke toplotne provodljivosti i niske tačke topljenja, keramički alati sa visokim talištem i niskim toplotnim širenjem i dijamantski alati sa visokom toplotnom provodljivošću i niskim toplotnim širenjem, pogodni su za obradu različitih materijali za rad. Prilikom obrade radnih predmeta sa slabom toplotnom provodljivošću, treba koristiti materijale alata sa dobrom toplotnom provodljivošću za brz prenos toplote rezanja i smanjenje temperature rezanja. Dijamant je, zbog svoje visoke toplinske provodljivosti i stope toplinske difuzije, sklon odvajanju topline rezanja i ne proizvodi značajne termičke deformacije, što je posebno važno za precizne alate za obradu koji zahtijevaju visoku dimenzijsku točnost.
① Temperatura otpornosti na toplinu različitih materijala reznih alata: 700-8000C za dijamantske alate za rezanje, 13000-15000C za PCBN rezne alate, 1100-12000C za keramičke alate za rezanje, 900-11000C za tvrde legure na bazi TiC (N), 800-9000C za ultrafine tvrde legure na bazi WC-a i 600-7000C za HSS.
② The thermal conductivity order of various tool materials is: PCD>PCBN>WC based hard alloy>TiC (N) based hard alloy>HSS>Si3N4 based ceramic>Keramika na bazi A1203.
③ The order of thermal expansion coefficients for various tool materials is: HSS>WC based hard alloy>TiC (N)>A1203 based ceramic>PCBN>Si3N4 based ceramic>PCD.
④ The order of thermal shock resistance of various tool materials is: HSS>WC based hard alloy>Si3N4 based ceramic>PCBN>PCD>TiC (N) based hard alloy>Keramika na bazi A1203.
3. Usklađivanje hemijskih svojstava između materijala reznog alata i predmeta obrade
Problem usklađivanja hemijskih performansi između materijala alata za rezanje i predmeta obrade uglavnom se odnosi na podudaranje parametara hemijskih performansi kao što su hemijski afinitet, hemijska reakcija, difuzija i otapanje između materijala alata i materijala radnog komada. Alati za rezanje sa različitim materijalima pogodni su za obradu različitih materijala izradaka.
① The temperature resistance of various cutting tool materials to adhesion (compared to steel) is as follows: PCBN>ceramic>hard alloy>HSS.
② The oxidation resistance temperature of various tool materials is as follows: ceramic>PCBN>hard alloy>diamond>HSS.
③ The diffusion strength of different cutting tool materials (for steel) is: diamond>Si3N4 based ceramics>PCBN>A1203 based ceramics. The diffusion intensity (for titanium) is: A1203 based ceramics>PCBN>SiC>Si3N4>dijamant.
4. Razuman izbor materijala za CNC alate
Općenito govoreći, PCBN, keramički alati za rezanje, obložene tvrde legure i rezni alati od tvrdih legura na bazi TiCN su pogodni za CNC obradu crnih metala kao što je čelik; PCD alati su pogodni za obradu materijala od obojenih metala kao što su Al, Mg, Cu, kao i njihovih legura i nemetalnih materijala. U tabeli 3-3-2 navedeni su neki materijali izradaka pogodni za obradu gore navedenim materijalima alata.
U sljedećoj tablici su navedeni neki materijali radnog komada koji su prikladni za obradu različitim materijalima alata.