


Kako savladati deformaciju? Vještine za CNC tokarenje tankozidnih dijelova
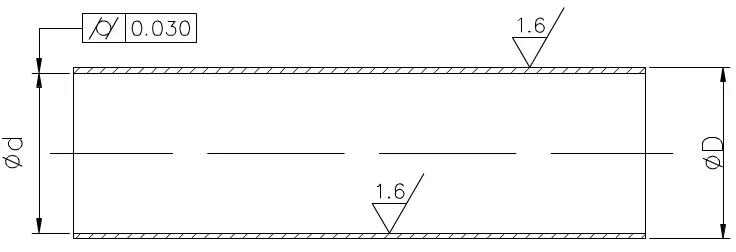
Tokom procesa rezanja, strukture tankih stijenki su sklone deformacijama uslijed djelovanja sila rezanja, što rezultira pojavom eliptičnih ili strukastih struktura sa malim središtima i velikim krajevima. Osim toga, zbog slabog odvođenja topline tokom obrade, čahure s tankim zidovima su sklone termičkoj deformaciji, što otežava osiguranje kvalitete obrade dijelova. Dijelovi prikazani na slici nisu samo nezgodni za stezanje, već su i teški za obradu u području obrade. Potrebno je projektirati posebnu čahuru tankih stijenki i zaštitnu osovinu.
Analiza procesa
Prema tehničkim zahtjevima datim na crtežu, radni komad se obrađuje pomoću bešavnih čeličnih cijevi, a hrapavost površine unutrašnje rupe i vanjskog zida iznosi Ra1,6 μm. To se može postići okretanjem, ali cilindričnost unutrašnje rupe je 0.03mm, što je visok zahtjev za dijelove tankih zidova. U masovnoj proizvodnji, ruta procesa je otprilike sljedeća: rezanje - toplinska obrada - kraj automobila - vanjski krug automobila - unutrašnji otvor automobila - kontrola kvaliteta.
Proces "unutrašnje obrade rupa" ključ je kontrole kvaliteta. Teško je osigurati cilindar 0.03 mm kada je u pitanju izrezivanje unutrašnje rupe, isključujući vanjski krug i kućište tankih stijenki.
Ključne tehnologije rupa u vozilu
Ključna tehnologija tokarenja rupa je rješavanje problema krutosti i uklanjanja strugotine unutarnjeg alata za okretanje rupa. Da biste povećali krutost alata za okretanje unutrašnje rupe, potrebno je poduzeti sljedeće mjere:
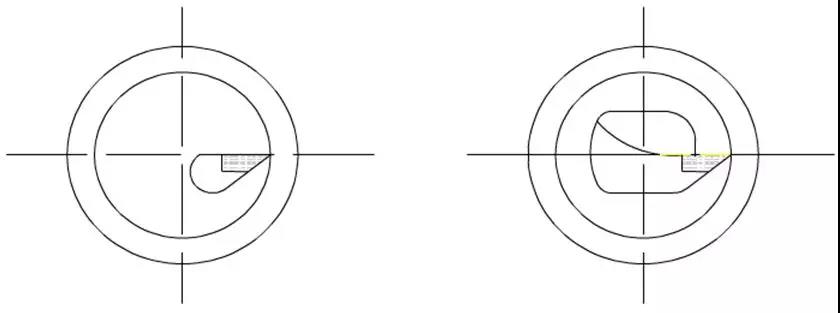
(1) Pokušajte povećati površinu poprečnog presjeka držača alata što je više moguće. Obično se vrh unutrašnjeg alata za okretanje rupa nalazi iznad držača alata, tako da je površina poprečnog presjeka držača alata manja od 1/4 površine poprečnog presjeka rupe, kao što je prikazano na lijevoj slici. Ako se vrh unutrašnjeg alata za okretanje rupa nalazi na središnjoj liniji držača alata, površina poprečnog presjeka držača alata u rupi može se znatno povećati, kao što je prikazano na slici desno.
(2) Dužina produžetka držača alata treba da bude što je moguće duže 5-8mm duža od dužine radnog komada kako bi se povećala krutost držača alata za okretanje i smanjile vibracije tokom procesa rezanja.
Riješite problem uklanjanja strugotine
Glavna kontrola je smjer strujanja rezanja, a alat za grubo struganje zahtijeva da strugotina teče prema površini koja se obrađuje (prednji čip). Stoga se koristi alat za okretanje unutrašnje rupe s pozitivnim kutom nagiba ruba, kao što je prikazano na sljedećoj slici.

Prilikom preciznog tokarenja potrebno je da strugotina teče prema sredini prednjeg reda strugotine (uklanjanje strugotine iz centra rupe). Stoga, prilikom brušenja alata, treba obratiti pažnju na smjer brušenja rezne ivice, a način uklanjanja strugotine treba biti naprijed duž nagnutog luka. Kao što je prikazano na donjoj slici, YA6 se koristi kao legura za precizne alate za struganje. Trenutno, tip M ima dobru čvrstoću na savijanje, otpornost na habanje, udarnu žilavost, kao i otpornost na prianjanje i temperaturu sa čelikom.
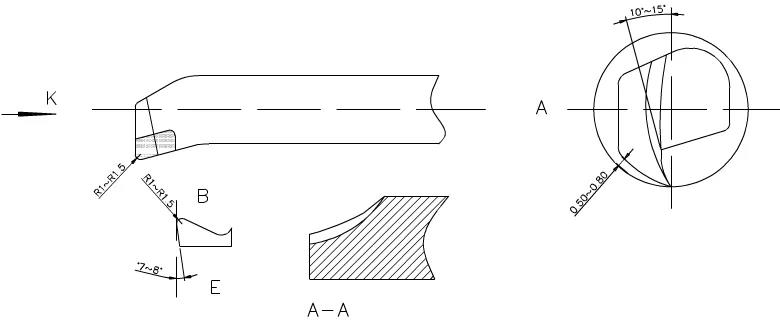
Prilikom brušenja, prednji ugao se zaokružuje na kružni ugao luka od 10 stepen -15 stepen , a stražnji ugao se zaokružuje na razmak od 0.5-0. 8 mm od zida prema luku obrade (donja linija alata je u luku u smjeru kazaljke na satu). Ugao rezne ivice u k-smjeru je § 0.5-1, a polirana ivica duž tačke B ivice čipa je R1-R1.5. Pogodan je za brušenje sekundarnog stražnjeg ugla do 7 stepeni -8 stepena, a AA tačke unutrašnje ivice E su zaobljene kako bi se strugotine uklonile prema van.
Metoda obrade
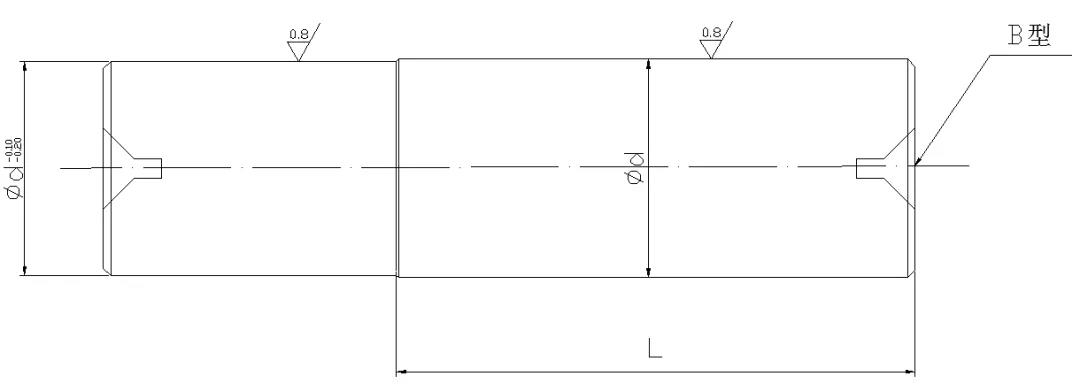
(1) Prije obrade mora se izraditi zaštitna osovina. Glavna svrha štitnika osovine je da pokrije unutrašnju rupu tankosjedne čahure originalnom veličinom, pričvrsti je prednjim i stražnjim vrhovima kako bi se vanjski krug obradio bez deformacija, te održao kvalitetu i točnost obrade vanjskog kruga. Dakle, obrada zaštitnog okna je krucijalan korak u procesu obrade tankih zidova.
45 # ugljični konstrukcijski okrugli čelik koji se koristi za obradu otvora štitnika osovine; Krajnja strana automobila je opremljena gornjim rupama u obliku slova B na oba kraja, sa grubim vanjskim krugom i marginom od 1 mm. Nakon termičke obrade, kaljenja, oblikovanja i precizne obrade, ostavite marginu od 0.2mm za brušenje. Ponovno toplinski obradite zgnječenu površinu tvrdoćom HRC50, a zatim je izbrusite pomoću vanjske cilindrične brusilice kao što je prikazano na sljedećoj slici. Preciznost ispunjava zahtjeve i koristit će se nakon završetka.
(2) Kako bi se osiguralo da se radni komad može obraditi u jednom potezu, položaj stezanja i dodatak za sečenje treba ostaviti za prazninu.
(3) Prvo, toplinski obradite grubi embrion i podesite ga na tvrdoću od HRC28-30 (unutar opsega obradivosti).
(4) Alat za struganje usvaja C620. Prvo, prednji vrh je fiksiran u položaju konusa vretena. Da bi se spriječila deformacija obratka prilikom stezanja čahure tankih stijenki, dodaje se debela čaura otvorene petlje, kao što je prikazano na sljedećoj slici.
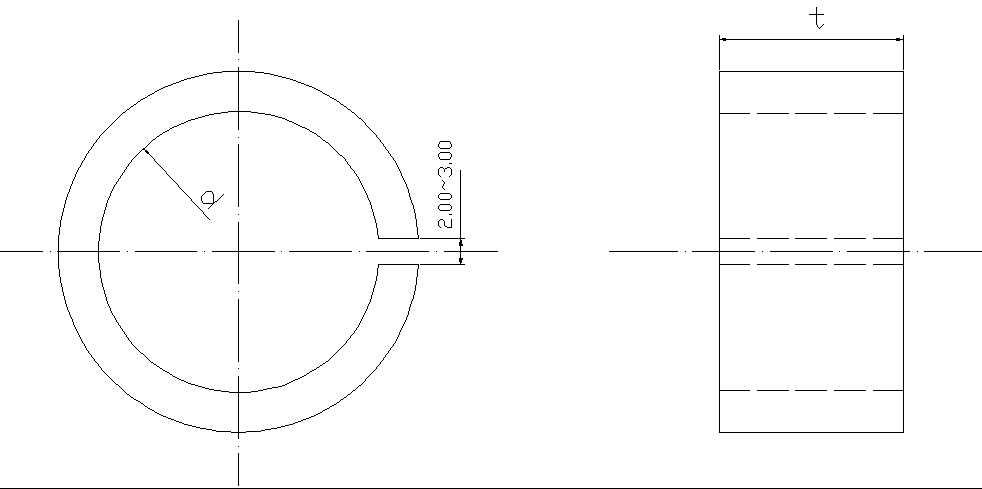
Da bi se održala masovna proizvodnja, jedan kraj vanjskog kruga tankosjednog kućišta obrađuje se do ujednačene veličine d, a ravnalo t je aksijalno stegnuto. Kućište tankih zidova je komprimirano kako bi se poboljšao kvalitet unutrašnje rupe automobila i zadržala veličina. Uzimajući u obzir stvaranje toplote rezanja, teško je shvatiti veličinu ekspanzije obratka. Potrebno je sipati dovoljno tekućine za rezanje kako bi se smanjila termička deformacija radnog komada.
(5) Koristite automatsku steznu glavu s tri čeljusti da čvrsto stegnete radni komad, okrenite krajnju stranu i grubo okrenite unutrašnji krug. Ostavite marginu od 0.1-0.2 mm za precizno struganje i zamijenite ga preciznim alatom za struganje da obradite potrebnu marginu rezanja kako biste ispunili zahtjeve prekomjernog prianjanja i hrapavosti zaštitnog vratila. Uklonite alat za okretanje unutrašnjeg otvora, umetnite zaštitnu osovinu u prednji vrh, stegnite ga vrhom zadnjeg sjedišta prema zahtjevima dužine, zamijenite alat za okretanje vanjskog kruga da grubo okrenete vanjski krug, a zatim ga fino okrenite kako biste ispunili zahtjevi crteža. Nakon prolaska pregleda, nožem za rezanje izrežite prema željenoj dužini. Da bi rez na radnom komadu bio ravan kada je slomljen, rezna ivica treba biti koso izbrušena kako bi krajnja strana obratka bila ravna; Deo zaštitne osovine koji je malo brušen je da se iseče i ostavi praznine. Zaštitna osovina je malo brušena kako bi se smanjila deformacija radnog komada, spriječile vibracije i spriječilo padanje i sudar tokom rezanja.
Zaključak
Navedenim metodama obrade tankozidnih kućišta riješen je problem deformacija ili grešaka u dimenzijama i obliku koji ne zadovoljavaju zahtjeve. Praksa je pokazala da je efikasnost obrade visoka, laka za rukovanje i pogodna za obradu dužih tankih zidova. Dimenzije se lako kontrolišu, a postiže se sekundarni završetak. Serijska proizvodnja je također praktičnija.


