Detaljno objašnjenje inteligentnih proizvodnih proizvodnih linija
Automatske proizvodne linije se postepeno razvijaju na bazi montažnih linija. Oni su proizvodni sistem koji povezuje grupu alatnih CNC mašina i pomoćne opreme u skladu sa procesnim redosledom kroz sistem transporta obratka i sistem upravljanja, i automatski završava ceo ili deo procesa proizvodnje proizvoda. U cijeloj automatiziranoj proizvodnoj liniji, njen specifični sastav uključuje ukupno 13 dijelova, uglavnom uključujući različite funkcionalne lokacije, različite funkcionalne module, senzore, elektromagnetne ventile i uvozno-izvozne interfejse. Među njima, funkcionalne lokacije uglavnom uključuju stanice materijala, stanice za obradu, montažne i manipulativne stanice i stanice za sortiranje gotovih proizvoda; Među raznim modulima postoji ukupno 5 tipova, a to su modul frekventnog pretvarača, modul napajanja, PLC modul i modul dugmeta, te modul motornog pogona. Na osnovu integracije ovih delova, automatizovane proizvodne linije mogu ne samo da ostvare utovar i istovar i obradu, već i kompletnu montažu, sortiranje i transport srodnog sadržaja.
Kao pojedinačni mašinski proizvodi, inteligentni strugovi i centri za struganje mogu zadovoljiti proizvodnju i proizvodnju opštih malih i jednostavnih delova. Međutim, sa transformacijom i nadogradnjom načina industrijske proizvodnje na automatizaciju i fleksibilnost, tradicionalne operacije na montažnoj liniji više ne mogu zadovoljiti postojeće zahtjeve proizvodnje visoke preciznosti, visoke efikasnosti i visoke fleksibilnosti. Stoga su se razvile inteligentne proizvodne linije za struganje zasnovane na inteligentnim robotima, inteligentnim strugovima i inteligentnim centrima za struganje, što će postati glavni razvojni pravac automatizacije proizvodnje. Inteligentna proizvodna linija za struganje uključuje opremu kao što je kontrola proizvodne linije, inspekcija kvaliteta, roboti za rukovanje, mašine za obradu, logističke transportne linije, upravljanje proizvodnjom i skladištenje gotovih proizvoda. Svaka oprema je važna komponenta inteligentne proizvodne linije za struganje. Kroz dalju sistemsku integraciju, višestruke inteligentne proizvodne linije će moći da formiraju digitalne radionice i digitalne fabrike, postižući automatizaciju i inteligenciju cele fabrike.
1 Ukupni izgled inteligentnih proizvodnih linija
Slika 1 prikazuje tipičnu inteligentnu proizvodnu liniju za struganje, koja uglavnom završava mješovitu automatsku obradu i proizvodnju dijelova od grubih do gotovih proizvoda. Proizvodna linija za struganje sastoji se od kontrolnog sistema proizvodne linije, jedinice za online detekciju, jedinice industrijskog robota, jedinice mašinske mašine, jedinice za skladištenje sirovina, jedinice za skladištenje gotovih proizvoda i jedinice za logistiku RGV automobila. Oprema za obradu usvaja inteligentnu mašinsku alatku serije CK koju proizvodi Shaanxi Baoji Machine Tool Group Co., Ltd., koja je opremljena Baoji B80 inteligentnim CNC sistemom.

Slika 1 Inteligentna proizvodna linija za struganje [1]
1) Glavni kontrolni sistem i jedinica za detekciju
Slika 2 prikazuje tipičan kontrolni sistem koji je dizajnirao Shaanxi Baoji Machine Tool Group Co., Ltd., koji se sastoji od unutrašnjih terminala i terminala na licu mesta. Unutarnji terminal je opremljen sa više displeja i baza podataka, koji su odgovorni za prijem velikih podataka proizvodnje i proizvodnje koji se prenose iz cijele proizvodne radionice. Displeji se koriste za prikaz različitih statusa na lokaciji korisničke radionice, uključujući status rada opreme, status obrade dijelova, logističku situaciju, status osoblja i informacije o okolišu kao što su temperatura i vlažnost na lokaciji korisničke radionice. Više rukovodno osoblje može lako pristupiti unutrašnjem terminalu. Vizuelno i jasno vidjeti različite uvjete na licu mjesta. U proizvodnoj radionici korisnika opremljeni su terminali na licu mjesta za kontrolu rada cijele proizvodne linije na licu mjesta, kompletiranje prikupljanja, analize, lokalno i daljinsko upravljanje osnovnim podacima opreme, dinamičku vizualizaciju informacija i druge operacije. Terminal na licu mesta opremljen je displejom, koji može jasno i praktično videti različite statuse korisničke radionice, uključujući praćenje opreme, statistiku proizvodnje, statistiku kvarova, distribuciju opreme, analizu alarma, bazu znanja o procesima, itd. site terminal može dodati nadzorne ploče za upravljanje proizvodnjom, otpremati i preuzimati programe za obradu, identificirati osoblje prevlačenjem kartica i vršiti statistiku napretka i analizu proizvodnih zadataka. Može prikupljati i prenositi podatke na licu mjesta putem različitih metoda pristupa kao što su žičani, Wi-Fi, 2G/3G/4G/5G, itd. Prikupljeni proizvodni veliki podaci mogu se prenijeti u SQLServer bazu podataka korisničkog zatvorenog terminala putem interneta , Interakcija podataka sa unutrašnjim terminalima preko terminalskih računara.
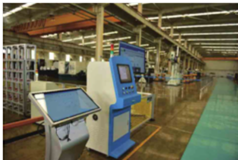
Slika 2 Opšti sistem upravljanja [2]
Slika 3 prikazuje tipičnu jedinicu za detekciju na mreži, koja se sastoji od industrijskih robota, krajnjih efektora i senzora sa više izvora. Nakon što logistički sistem transportuje gotove proizvode na naznačenu lokaciju, industrijski robot pomera celu jedinicu za detekciju na naznačenu radnu stanicu i koristi vizuelnu kameru da fotografiše, prepoznaje i locira delove koji se testiraju. Industrijski robot ponovo prilagođava svoju poziciju kako bi poravnao cijelu jedinicu za detekciju s dijelom koji se testira.
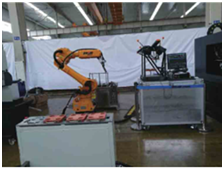
Slika 3 Jedinica za online detekciju
Nakon što su prepoznavanje i pozicioniranje završeni, krajnji efektor je odgovoran za hvatanje dijelova koji se testiraju. Dijelovi se preko industrijskog robota prenose na predviđenu poziciju na platformi za testiranje. Indikatori tačnosti delova koji se testiraju, kao što su otvor blende, dubina, zakrivljenost, hrapavost i ravnost, detektuju se onlajn senzorima sa više izvora koji su unapred opremljeni na platformi za testiranje. Inteligentni algoritmi se također mogu koristiti za automatsko mjerenje i klasifikaciju dijelova, prijenos različitih tipova komponenti na različite logističke linije i potpune operacije automatske klasifikacije dijelova. Jedinica za detekciju može vratiti rezultate detekcije glavnom upravljačkom sistemu putem Interneta, a operater može direktno vidjeti rezultate detekcije dijelova preko terminalskog računara i displeja glavnog kontrolnog sistema u zatvorenom ili na licu mjesta. Ako ispunjava zahtjeve za otkrivanje, može direktno preći na sljedeću operaciju radne stanice. Ako ne ispunjava zahtjeve, na displeju će biti prikazan podsjetnik na neusklađenost, a operater će donositi procjene i odluke na osnovu stepena neusaglašenosti dijelova. Nakon što je detekcija završena, krajnji efektor hvata otkrivene dijelove, a industrijski robot prenosi otkrivene dijelove u logistički sistem, koji ih zatim transportuje do sljedeće radne stanice na obradu.
2) Industrijski roboti i jedinice za struganje
Modul za obradu koji je dizajnirao i proizveo Shaanxi Baoji Machine Tool Group Co., Ltd. prikazan je na slici 4, koji se sastoji od dva dijela: industrijskih robota i strojeva za struganje. Među njima, industrijski roboti su odgovorni za kretanje i hvatanje dijelova koji se obrađuju, a mašine za struganje su inteligentne mašine koje mogu osigurati visoku preciznost i efikasnost obrade.
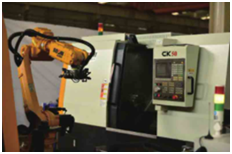
Slika 4 Modul za obradu
Nakon što logistički sistem distribucije transportuje sirove ili polugotove dijelove do određene radne stanice, industrijski robot hvata sirove ili polugotove dijelove i stavlja ih u inteligentnu mašinu za okretanje kako bi pomogao mašini da završi rad stezanja dijelova kako bi biti obrađen. Za strojeve za struganje s dvije stanice, nakon što jedan inteligentni strug završi posao tokarenja, industrijski robot prenosi poluproizvode na drugi inteligentni strug kako bi završio obradu sljedeće stanice. Nakon što su svi radovi obrade završeni, industrijski robot će zgrabiti i prenijeti gotove dijelove u logistički sistem, koji će zatim prenijeti dijelove na sljedeću radnu stanicu.
Stroj za struganje opremljen je inteligentnom funkcijom zaštite zdravlja, funkcijom kompenzacije toplinske temperature, inteligentnom funkcijom detekcije loma alata, inteligentnom funkcijom optimizacije parametara procesa, funkcijom stručne dijagnoze, analizom dinamičke ravnoteže vretena i funkcijom inteligentnog upravljanja zdravljem, funkcijom aktivnog izbjegavanja vibracija vretena i inteligentnim funkcija batlera oblaka [3]. Glavna funkcija inteligentnih alatnih mašina je saradnja sa industrijskim robotima za obavljanje različitih faza obrade i proizvodnih zadataka, istovremeno osiguravajući efikasnost i tačnost obrade i proizvodnje delova. Korisnici mogu zamijeniti inteligentne alatne strojeve različitim vrstama alatnih strojeva u skladu sa potrebama proizvodne radionice, kao što su brzobrzinske mašine za struganje, precizne mašine za struganje i obradni centri. Oni također mogu dodati ili smanjiti odgovarajuće inteligentne funkcije prema vlastitim potrebama kako bi formirali najprikladniju proizvodnu liniju za struganje za potrebe proizvodnje poduzeća.
3) Jedinica za logistiku i skladištenje gotovih proizvoda
Slika 5 prikazuje tipičnu logističku jedinicu koju je dizajnirala i proizvela Shaanxi Baoji Machine Tool Group Co., Ltd. Sastoji se od industrijskih robota, krajnjih efektora, RGV kolica, dijelova za transport i pješačkih staza, koji uglavnom ostvaruju prijenos i transport alatnih mašina obrađenih delova. U korisničkoj radionici inteligentne proizvodne linije mogu biti opremljene jednom ili više logističkih proizvodnih linija prema potrebama proizvodnih zadataka. Inteligentne proizvodne linije za struganje sa manje alatnih mašina ili jednostavnijim zadacima obrade mogu usvojiti jednostruki režim pojednostavljenja za završetak operacija kao što su utovar, prenos i istovar; U situacijama kada postoji mnogo zadataka alatnih mašina ili složenih zadataka obrade, kako bi se izbjegla složenost i sukob zadataka logističkog sistema, mogu se opremiti dvije ili više logističkih linija. Jedna linija se koristi za utovar sirovih ili poluproizvoda, jedna linija se koristi za međuprocesni transport, a druga linija se koristi za rezanje gotovih dijelova. Za inteligentne proizvodne linije za struganje sa relativno jednostavnim scenarijima obrade, industrijski roboti se mogu fiksirati i mogu završiti stezanje i vađenje delova; Za složenije inteligentne proizvodne linije za okretanje, mobilni roboti mogu biti odvojeno opremljeni za distribuciju, hvatanje i otpuštanje dijelova na stazi za hodanje. Prijenos dijelova između različitih radnih stanica je završen RGV automobilom. Putem automatskog programiranja, RGV automobil može precizno doći do unaprijed određene pozicije unutar određenog vremena, osiguravajući da industrijski roboti mogu glatko prepoznati i uhvatiti dijelove. Automobil RGV je opremljen priborom za otpremu dijelova, a korisnička radionica može opremiti različite uređaje prema veličini i veličini obrađenih dijelova. Nakon što se uređaj napuni s dovoljno sirovih ili gotovih dijelova na svakoj poziciji, RGV automobil kreće da završi odgovarajuće radove utovara, transporta i istovara.
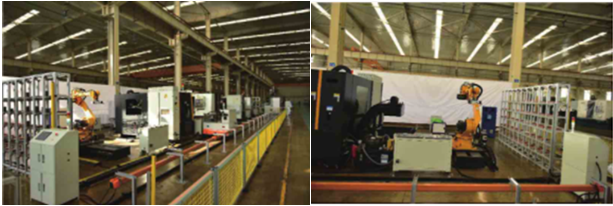
Slika 5 Logistička jedinica Slika 6 Jedinica za skladištenje gotovih proizvoda
Slika 6 prikazuje tipičnu jedinicu za skladištenje gotovih proizvoda koju je dizajnirala i proizvela Shaanxi Baoji Machine Tool Group Co., Ltd., koja se sastoji od ormara za skladištenje, industrijskih robota, krajnjih efektora i staza za hodanje. Nakon obrade dijelova, gotovi dijelovi se RGV automobilom transportuju do područja rezanja, a industrijski robot se kreće do područja rezanja. Krajnji efektor hvata gotove dijelove na osnovu njihovog broja, a zatim industrijski robot prenosi gotove dijelove na određeno mjesto u ormaru za skladištenje. Krajnji efektor zahtijeva poseban dizajn svake korisničke jedinice na osnovu oblika i veličine obrađenih dijelova kako bi zadovoljio rad hvatanja različitih dijelova. Orman za odlaganje se sastoji od nezavisnih malih ormara iste veličine, koji se mogu brzo sastaviti i rastaviti između svakog ormarića. Za fiksne industrijske robote, korisnička radionica treba prilagoditi dužinu i visinu dizajniranog ormara za skladištenje prema maksimalnoj radnoj visini i dometu industrijskog robota. Industrijski roboti opremljeni stazama za hodanje mogu biti dizajnirani za duže ormare za skladištenje gotovih proizvoda. Roboti mogu povećati svoju pokrivenost radom hodajući po stazama koje se prema potrebama mogu postaviti kao ravne ili kružne. Za korisničke radionice s više ormara za odlaganje ili ormare za pohranu gotovih proizvoda s različitim klasifikacijama dijelova, korisničke jedinice također mogu podesiti dužinu i oblik staze za hodanje. Na primjer, kružna staza može učiniti da jedan robot odgovara višestrukim ormarima za skladištenje gotovih proizvoda, postižući više usluga za jednog robota i poboljšavajući korištenje robota. Kada postoji veliki broj gotovih logističkih skladišnih ormara, potrebno je povećati dužinu pješačke staze ili opremiti dva ili više industrijskih robota kako bi se osigurala efikasnost logistike. Treba napomenuti da dizajn dužine staze za hodanje treba uzeti u obzir vrijeme hoda robota i ne bi trebao biti dizajniran predugo. Ako je vrijeme hoda robota predugo, to može dovesti do niske učinkovitosti distribucije logistike, uzrokujući nakupljanje gotovih dijelova u području rezanja, što rezultira nesrećama kao što su sudari dijelova, što povećava rizike proizvodnje i smanjuje radnu efikasnost.
2 Upravljačka hijerarhija kontrolera alatnih mašina
Kombinacija umjetne inteligencije i kompjuterske tehnologije uvelike je unaprijedila nivo inteligencije CNC sistema, uglavnom se ogleda u različitim aspektima CNC sistema:
(1) Inteligentna primena kontrole unapred, onlajn identifikacije i samopodešavanja kontrolnih parametara za poboljšanje performansi vožnje;
(2) Korištenje tehnologije adaptivne kontrole za postizanje inteligentne efikasnosti i kvaliteta obrade;
(3) Primjena inteligentnih tehnologija kao što su ekspertni sistemi za postizanje inteligentne dijagnoze grešaka, inteligentno praćenje i druge aspekte kontrole procesa obrade.
Tokom procesa proizvodnje, nivo kontrole kontrolera alatne mašine može se podeliti na tri nivoa kao što je prikazano na slici 7, uključujući nivo kontrole motora, nivo kontrole procesa i nivo nadzora. Među njima, nivo kontrole motora može postići praćenje položaja i brzine alatne mašine putem opreme za detekciju mašina kao što su rešetke i pulsni enkoderi; Hijerarhija upravljanja procesom uglavnom uključuje praćenje sile rezanja, toplote rezanja, habanja alata, itd. tokom procesa obrade, i podešavanje parametara procesa obrade; Hijerarhija nadzora i upravljanja uzima dimenzionalnu tačnost, hrapavost površine i druge parametre obrađenog proizvoda kao kontrolne ciljeve za poboljšanje kvaliteta obrade proizvoda.
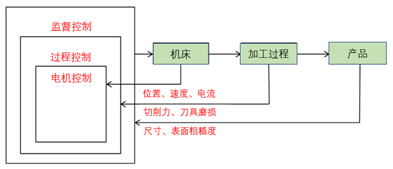
Slika 7 Upravljačka hijerarhija kontrolera alatnih mašina
1) Trendovi razvoja inteligentne kontrole obrade u inostranstvu
(1) Istraživanje strategije inteligentne kontrole: U oblasti kontrolne obrade neuronskih mreža, stručnjaci su predložili algoritam za traženje roja ribe koji pokreće roj čestica radi optimizacije parametara obrade CNC alatnih mašina. Predložena je hibridna metoda zasnovana na neuronskim mrežama i genetskim algoritmima kako bi se smanjila računska složenost i utrošak vremena neuronskih mreža, što zahtijeva iteraciju procesa i konvergenciju zbog utjecaja složenosti mreže. Simulacijski eksperimenti se provode na prepoznavanju karakteristika u planarnoj mašinskoj obradi kako bi se demonstrirala njegova izvodljivost. Neko je predložio model zasnovan na genetskom algoritmu pogodan za rešavanje predviđanja male sile rezanja, čime se može postići predviđanje sile rezanja i optimizacija parametara rezanja.
(2) Primena praćenja procesa obrade: Nadgledajte i nadgledajte abnormalne pojave tokom procesa obrade, a zatim poduzmite mjere za zaustavljanje procesa obrade i prilagođavanje parametara procesa obrade (kao što je brzina vretena) kako biste izbjegli oštećenje alatne mašine. Nenormalne pojave tokom procesa obrade mogu se pojaviti postepeno, kao što je trošenje alata; Može se pojaviti i iznenada, kao što je oštećenje alata; Ili se može spriječiti, kao što su vibracije ili vibracije.
2) Domaći trend razvoja inteligentnog upravljanja mašinskom obradom
Pod inteligentnom kontrolom, sistemi automatizacije mogu proaktivno otklanjati greške, jer mogu efikasno povezati sve mašine putem računarskog jezika tokom procesa aplikacije i generisati povezani sistem za obradu. Prema različitim senzorima, metodama upravljanja i kontrolnim ciljevima koji se koriste, istraživanje praćenja procesa obrade uglavnom se fokusira na sljedeće aspekte:
(1) Proučavanjem habanja alata postići praćenje statusa obrade;
(2) Proučavanjem sile rezanja dobijene indirektno putem mjernih instrumenata sile ili struja motora, može se poboljšati status procesa obrade;
(3) Istraživanje offline optimizacije parametara u oblasti CAM;
(4) Simulaciono istraživanje inteligentnih algoritama upravljanja obradom, itd.
3 CNC platforma za upravljanje životnim ciklusom alatnih mašina
Inteligentna proizvodnja je proizvodni pristup zasnovan na informacijama usmjeren na cijeli životni ciklus proizvoda, postižući sveprisutne uvjete percepcije. Podaci i informacije su „krv“ koja teče u inteligentnoj proizvodnji. Digitalizacija pretvara podatke u informacije, stvarajući korisnu vrijednost kroz umreženo i inteligentno donošenje odluka. Stoga je inteligentna proizvodnja proizvoda vođena podacima. Cijeli dokument o životnom ciklusu proizvoda podijeljen je u četiri faze.
(1) Faza proizvodnje komponente: podaci o procesu nabavke, podaci o proizvodnom procesu, evidencija ispitivanja i skladištenja;
(2) Faza podrške skladištenju proizvoda: podrška evidenciji inspekcije skladištenja proizvoda, podrška informacijama o narudžbini proizvoda;
(3) Faza otklanjanja grešaka alatnih mašina: podaci procesa proizvodnje alatnih mašina, podaci o testiranju i podešavanju fabrike alatnih mašina, zapisi fabrike alatnih mašina;
(4) Faza primopredaje alatne mašine: pokretanje korisnika, snimanje podataka o podešavanju mašine, samoodržavanje, popravka jednog ključa, evidencija o održavanju korisnika i podaci o procesu upotrebe korisnika.
Platforma usluge upravljanja punim životnim ciklusom CNC alatnih strojeva primjenjuje ključne tehnologije kao što su Internet stvari, usluge u oblaku i veliki podaci za prikupljanje podataka o punom životnom ciklusu CNC alatnih strojeva od dizajna, obrade, otklanjanja grešaka u alatnim mašinama i primopredaje i upotrebe . Uspostavlja arhivsku bazu podataka mašinskih alata, sprovodi sljedivost informacija o punom životnom ciklusu i pruža korisnicima daljinsko praćenje opreme, upravljanje statistikom proizvodnje, rad opreme i usluge održavanja. Slika 8 prikazuje arhitekturu tehnologije BOCHICLOUD kompanije Shaanxi Baoji Machine Tool Group Co., Ltd. Ključni vrhunac Baoji Cloud-a su njegove funkcije upravljanja i održavanja:
(1) Baza znanja o slučajevima greške: pružanje korisnicima rješenja kvarova;
(2) Popravka kvarova: onlajn popravka kvarova opreme, blagovremeno slanje naloga za popravku i brzo praćenje od strane inženjera;
(3) Redovno održavanje: pratite promene performansi opreme tokom njenog životnog ciklusa i obezbedite prilagođene planove održavanja;
(4) Prediktivno održavanje: Predvidite potencijalne rizike od kvara opreme i obezbedite rezervne delove na vreme.
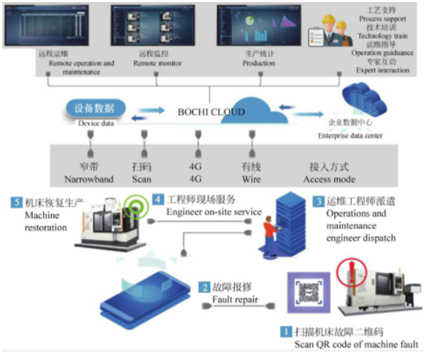
Slika 8 BOCHICLUD tehnička arhitektura [4]
4 Integracija sistema digitalnih proizvodnih linija
Sa brzim razvojem tehnologije integrisanog sistema upravljanja, automatizovane proizvodne linije se kreću ka višim nivoima automatizacije i integracije. Integrisano upravljanje proizvodnim linijama je umrežavanje inteligentnih uređaja koje je potrebno povezati kroz određenu mrežu, čineći ih cjelinom, integrirajući i interagirajući interne informacije radi postizanja ciljeva kontrole. Postoje dvije vrste integrirane kontrole za proizvodne linije: integracija opreme i integracija informacija. Integracija uređaja je integracija različitih uređaja sa nezavisnim upravljačkim funkcijama u organsku cjelinu kroz mrežu. Ova cjelina je integrirani upravljački sistem koji je neovisan i povezan, a može se konfigurirati prema različitim proizvodnim potrebama. Integracija informacija je primjena koncepta funkcionalnog modularnog dizajna za postizanje dinamičke alokacije resursa, nadzora uređaja, prikupljanja i obrade podataka, kontrole kvaliteta i drugih funkcija, formirajući osnovne funkcionalne module uključujući nezavisnu kontrolu i druge funkcije obrade. Svaki funkcionalni modul ostvaruje standardiziranu međupovezanost, a specifični načini upravljanja i strategije planiranja se koriste za konstruiranje funkcionalnih jedinica za postizanje očekivanih ciljeva, čime se postiže integrirano upravljanje.
Tradicionalna preduzeća za automatizaciju fokusiraju se na implementaciju automatizacije na nivou opreme, ali nisu upoznata sa sistemima višeg nivoa kao što je SCADAMES/ERP, što dovodi do zanemarivanja digitalnog prikupljanja informacija o proizvodnoj liniji i horizontalnog i vertikalnog toka proizvodnih informacija. MES/ERP i druga preduzeća sa softverskim sistemima fokusiraju se na analizu podataka i kontrolu implementacije na višem nivou sistema. Teško je uključiti hardverske uređaje i metode upravljanja sa različitim modelima izvršnih uređaja i kontrolera na nižem nivou, što utiče na vertikalni tok informacija. Digitalnim mjerenjem može se postići digitalna akvizicija i cirkulacija proizvodnih informacija (ključni parametri), koji mogu razbiti barijere između gornjeg sistema i donje proizvodne linije, osloboditi postojeću visokokvalitetnu produktivnost i ubrzati razvojni proces kineske kompanije. prerađivačka industrija. Integracijom dizajna alata, proizvodnje i tehnologija upravljanja, izgradnjom digitalne proizvodne linije za alate i postizanjem glatkog protoka podataka u svim fazama procesa razvoja alata, uloga digitalne tehnologije u procesu razvoja alata može se u potpunosti iskoristiti, čime se poboljšava tačnost i efikasnost proizvodnje alata, skraćivanje razvojnih ciklusa i smanjenje troškova razvoja.
Integrisano upravljanje proizvodnim linijama je organska celina koja kombinuje komunikacione, kompjuterske i automatizacione tehnologije. U cilju koordinacije rada različite opreme i podsistema u proizvodnoj liniji, sistem usvaja PLC i njegov distribuirani udaljeni I/O modul za postizanje centralizovanog upravljanja i decentralizovane kontrole proizvodnih jedinica; U isto vrijeme, PLC prima upravljanje od gornjeg MES sistema, uključujući verifikaciju informacija operatera, kontrolu proizvoda, upravljanje materijalom i druge informacije. Struktura sistema upravljanja proizvodnom linijom prikazana je na slici 9, a komunikacijski sadržaj uključuje identifikaciju operatera, status tijela proizvodne linije, informacije o robotu, informacije o obradi radnog komada, radni status alatne mašine i razne informacije o greškama.
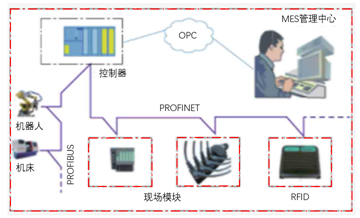
Slika 9 Šematski dijagram strukture sistema upravljanja proizvodnom linijom
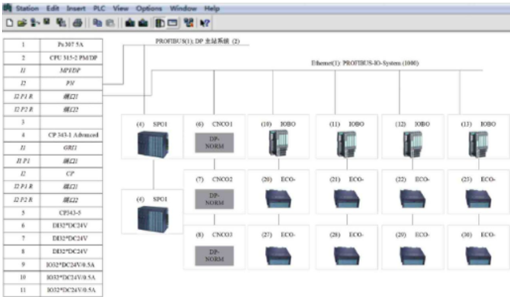
Hardverska konfiguracija kontrolnog sistema prikazana je na slici 10, koja koristi PROFINET mrežu za komunikaciju sa osnovnim terenskim IO uređajima. IO uređaji uključuju module sa Ethernet funkcionalnošću kao što su IM151-3PN terenski modul, ET200ecoPN ulazno/izlazni modul, RF180C komunikacioni modul, itd. U cilju dijeljenja podataka sa drugim PLC sistemima u radionici, kontrolni sistem je također opremljen industrijskom PN/PN spojnicom. Preko ovog mosta može se postići razmjena informacija između automatske proizvodne linije i drugih PLC sistema u radionici. Istovremeno, kako bi se osigurala pouzdanost proizvodnje, između kontrolera svake jedinice koriste se optičke prstenaste mrežne veze. Kada MES sistem otkaže, kontrolni sistem može normalno da radi bez MES sistema.